

Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-08-15 Походження: Сайт


Промислове середовище регулярно перевіряє межі інфраструктури. Екстремальні температури, корозійні хімікати та висока вібрація вимагають абсолютної надійності. У критичних зонах працюють кабельні стяжки з нержавіючої сталі. Невдача в таких середовищах просто не вихід. Однак техніка монтажу часто не вдається. Покладаючись на стандартні кусачки чи бокорізи, створюється негайний ризик. Ці імпровізовані методи призводять до непостійної напруги. Вони часто пошкоджують підкладені кабелі. Що ще важливіше, вони залишають відкритими небезпечні, гострі як бритва порізані кінці.
Спеціально побудований Інструмент для кабельних стяжок з нержавіючої сталі вирішує ці проблеми. Це забезпечує перевірене натягування. Це гарантує зрізи врівень. Він підтримує масштабоване встановлення на великих сайтах. У цьому посібнику представлено базу, засновану на фактичних даних, для менеджерів об’єктів і монтажників. Ви навчитеся правильно оцінювати та підбирати обладнання. Ми розглядаємо основні операційні процедури. Ми також детально описуємо найважливіші стандарти безпеки, розроблені для вимогливого промислового застосування.
Безпека перш за все: спеціальні інструменти забезпечують різання врівень, усуваючи гострі нерівні краї, що залишаються стандартними ножицями для дроту.
Контроль натягу: передбачуване натягування з храповим механізмом запобігає як ослабленню пучка, так і здавленню внутрішніх проводів.
Відповідність застосування: вибір інструменту повинен узгоджуватися з конкретною шириною стяжки, товщиною та обсягом установки.
Розділення інструментів: стандартні пістолети з нейлоновими стяжками не мають твердості леза та механічного важеля, необхідних для металевих стяжок.
Витягування вручну не дозволяє досягти максимальної міцності на розрив краватки. Монтажники фізично не можуть досить туго затягнути металеві стрічки. Це створює серйозний ризик зісковзування пучка. Середовище з високою вібрацією швидко посилює цю проблему. Незакріплені кабелі починають вібрувати самостійно. Вони труться об гострі металеві кронштейни. Це безперервне тертя швидко руйнує ізоляцію дроту. Оголені мідні дроти створюють катастрофічні електричні небезпеки. Коротке замикання викликає масові збої системи. Правильний інструмент повністю виключає цей специфічний ризик. Храпові механізми без зусиль застосовують величезну силу. Кожен раз вони щільно закріплюють пучок.
Ножники залишають відкритими металеві хвостики, спрямовані назовні. Ці виступи діють точно так само, як нерухомі леза бритви. Вони спричиняють важкі рани обслуговувачам. Глибокі порізи призводять до значних простоїв на робочому місці. Протоколи безпеки передачі через кров повністю зупиняють виробничі лінії. Гострі хвости також руйнують сусідні електропроводки. Техніки часто протягують нові кабелі через існуючі лотки. Нові кабелі чіпляються за ці оголені металеві краї. Гострі задирки прорізають дорогі волоконно-оптичні оболонки. Це миттєво руйнує критичні комунікаційні мережі. Різання врівень повністю запобігає цим дорогим нещасним випадкам. Професійні інструменти надійно ховають обрізаний кінець всередині фіксуючої головки.
Об’ємні установки вимагають максимальної ефективності працівників. Використання ручних плоскогубців викликає швидку втому рук оператора. Працівники відчувають сильні судоми після мінімального використання. Перенапруження рук різко сповільнює виконання проекту. Масштабовані операції вимагають відповідних ергономічних рішень. Спеціальні інструменти механічно збільшують силу захоплення людини. Це значно зменшує фізичне виснаження. Команди створюють великі панелі набагато швидше. Графіки проекту постійно дотримуються. Зменшення фізичних зусиль покращує загальний моральний стан працівників. Ефективність кріплення безпосередньо захищає ваш проект.
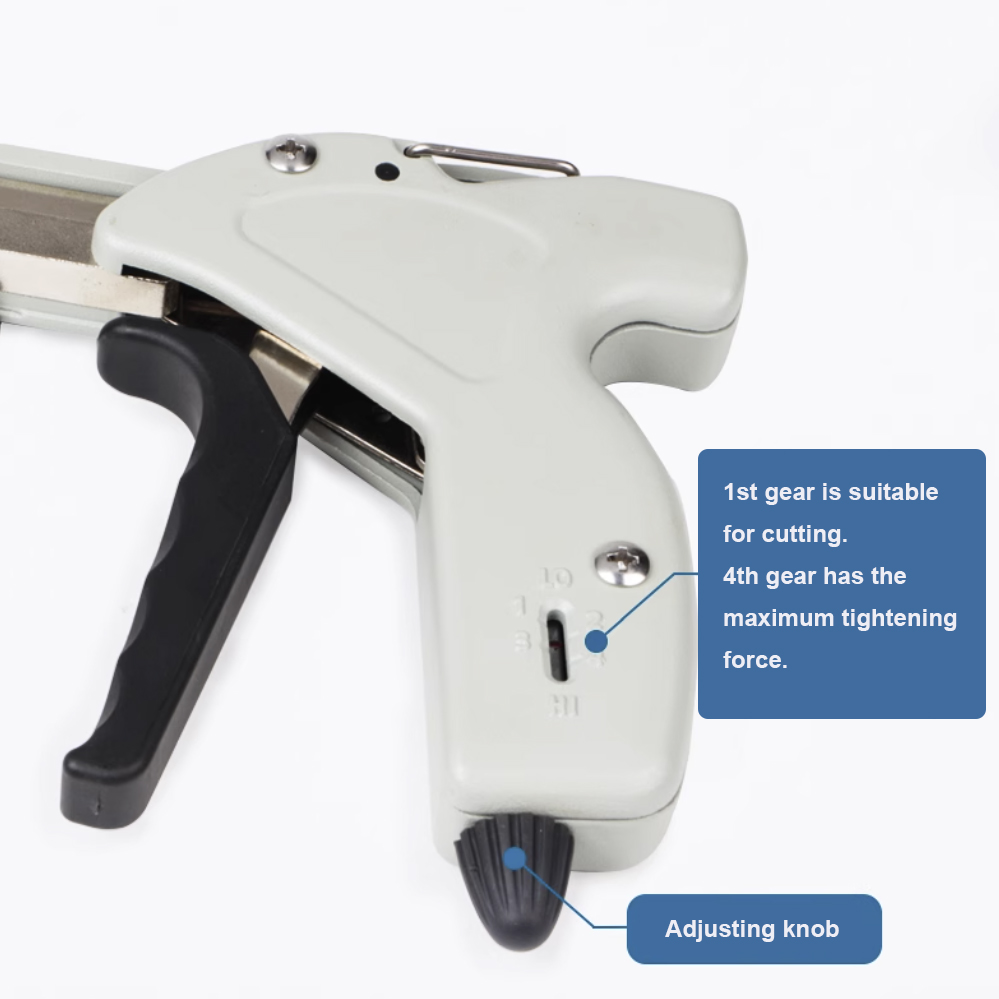
Ретельно оцініть основний механізм. Для інструментів використовуються або ручні тягові системи, або попередньо встановлені тріскачки. Надійний інструмент для металевих кабельних стяжок забезпечує стандартизоване з’єднання. Прогнозований натяг запобігає здавленню внутрішніх проводів. Це також запобігає зміщенню незакріплених пучків. Примусовий контроль не підлягає обговоренню для конфіденційних кабелів даних. Регулювання параметрів крутного моменту дає вам повний контроль. Ви точно підбираєте силу до застосування. Надмірне натягування пошкоджує делікатну проводку датчика. Недостатній натяг призводить до провисання важких силових кабелів. Правильний механізм натягу ідеально врівноважує ці крайнощі.
Найкраща практика: завжди спочатку перевіряйте налаштування натягу на пачці брухту. Перевірте міцність захоплення, перш ніж переходити до критичних виробничих компонентів.
Ретельно оцініть внутрішній механізм леза. Замикання краватки вручну залишає небезпечні задирки. Ан інструмент для автоматичного різання кабельних стяжок зрізає метал врівень. Він притискається безпосередньо до головки краватки. Це забезпечує абсолютний нуль виступу. Вирізи врівень захищають вашу технічну бригаду. Наполегливо рекомендуємо вибирати моделі врівень. Вони відповідають суворим стандартам аерокосмічної та морської безпеки. Шукайте інструменти з лезами із загартованої інструментальної сталі. М’які леза тупляться лише після кількох десятків порізів. Змінні картриджі з лезами значно подовжують термін служби інструменту.
Промислові інструменти повинні витримувати суворі робочі місця. Шукайте ковану сталеву конструкцію. Уникайте інструментів з дешевими пластиковими корпусами. Внутрішні частини з важких металів витримують щоденне зловживання. Вони стійкі до пошкоджень від випадкових падінь на бетон. Також уважно вивчіть ергономічну конструкцію курка. Зручні ручки зменшують повторювані травми. RSI часто вражає професійних електриків. Добре збалансований інструмент значно зменшує втому зап'ястя. Зверніть увагу на вагу спускового гачка. Менші ваги забезпечують комфорт операторів під час десятигодинних змін. Прогумовані ручки запобігають ковзанню в жирних морських середовищах.
Перед покупкою перевірте допустимі діапазони ширини краватки. Більшість інструментів витримують ширину від 4,6 до 12 мм. Також перевірте максимальну товщину металу. Стандартні стяжки мають товщину близько 0,25 мм. Для важких умов експлуатації потрібна стрічка товщиною 0,3 мм. Основні інструменти часто застрягають на цих більш товстих матеріалах. Товста сталь замикає делікатні внутрішні храпові шестерні. Уважно ознайомтеся з офіційними специфікаціями виробника. Точно підберіть губки інструмента до розмірів стрічки. Використання несумісних розмірів призводить до нерівномірного натягу. Це також назавжди пошкоджує запірний кульковий механізм.
Діапазон ширини: переконайтеся, що носова частина приймає ваші найширші ремінці.
Обмеження товщини: переконайтеся, що внутрішній різак може різати вибраний вами розмір.
Клас матеріалу: Перевірте сумісність з нержавіючої сталлю 304 і 316.
Механізм: Оператор вручну контролює натяг. Вони тягнуть окремий важіль, щоб відрізати хвіст. Внутрішні шестерні щільно утримують стрічку.
Найкраще для: установки з малим і середнім обсягом ідеально підходять. У комплекти для обслуговування часто входять ці надійні агрегати. Вони підходять для сценаріїв, що вимагають дуже мінливої напруги. Оператор візуально оцінює необхідну силу. Присвячений Інструмент для натягування кабельних стяжок забезпечує велику гнучкість. Сантехніки та технічні спеціалісти з опалення, вентиляції, вентиляції та кондиціонування віддають перевагу такому ручному управлінню. Вони надійно закріплюють повітропроводи та труби. Вони миттєво адаптують натяг залежно від матеріалу труби.
Механізм: Оператор натискає один курок. Інструмент тріскачки до попередньо встановленого натягу. Він автоматично запускає розріз після завершення.
Найкраще для: великі обсяги складальних ліній OEM вимагають цього. Середовища суворої відповідності вимагають абсолютної однорідності. Цей засіб гарантує стабільні результати. Результат не залежить від майстерності оператора. Інвестування в a Пістолет для кабельних стяжок з нержавіючої сталі перетворює продуктивність. На них покладаються суднобудівники та аерокосмічні техніки. Швидкість і безпека підвищуються одночасно. Ви усуваєте здогадки з монтажної підлоги.
Категорія інструменту |
Тип контролю натягу |
Ріжучий механізм |
Ідеальне робоче середовище |
|---|---|---|---|
Ручний інструмент для натягу |
Оператор вирішив на основі відчуття |
Окрема вторинна дія важеля |
Невелике технічне обслуговування, польові ремонтні комплекти |
Автоматична зброя-тріскачка |
Попередньо встановлений механічний крутний момент |
Автоматичний зріз при натягу |
Масове складання, OEM виробництво |
Крок 1: Початкове затягування нитки
Обмотайте петлю з нержавіючої сталі навколо пучка. Протягніть хвіст через самоблокуючу головку вручну. Спочатку притисніть його рукою.
Найкраща практика: надягайте захисні рукавички, стійкі до порізів, під час першого використання.
Поширена помилка: скручування ремінця під час вставлення назавжди пошкоджує внутрішню фіксуючу кульку.
Крок 2: Закріплення інструменту
Вставте відкритий хвіст у бічний паз. Притисніть носову частину інструмента до стяжної головки. Тримайте хват міцно.
Найкраща практика: дотримуйтесь чіткого кута 90 градусів відносно головки краватки.
Поширена помилка: нахил інструменту вбік спричиняє нерівне зачеплення леза та нерівні порізи.
Крок 3: Натяг
Кілька разів стискайте головну ручку. Розтягніть краватку до потрібного натягу. Не роздавлюйте вміст пачки.
Найкраща практика: використовуйте повільні, свідомі стискання, щоб повністю зачепити внутрішні зуби.
Поширена помилка: поспішний процес храпового механізму пропускає зуби шестерні та послаблює стрічку.
Крок 4: Виконання різання
Залежно від типу інструменту завершіть роботу. Міцно зачепіть вторинний ріжучий важіль. Або дозвольте автоматичному механізму чисто обстригти хвіст.
Найкраща практика: постійно натискайте вперед на головку стяжки під час розрізу.
Поширена помилка: передчасне відтягування інструменту залишає небезпечний металевий задир.
Крок 5: Огляд
Проведіть пальцем у рукавичці по порізу. Переконайтеся, що обробка врівень, без зачіпок. Перевірте загальну стабільність пучка.
Найкраща практика: візуально переконайтеся, що блокуюча кулька залишається правильно розташованою всередині голови.
Поширена помилка: повний пропуск перевірок безпеки після інсталяції призводить до невиявлених небезпек.
Для нейлонових інструментів використовуються більш м’які сплави лез. Вони легко справляються з гнучким пластиком. Вони миттєво виходять з ладу проти нержавіючої сталі 304 або 316. Металеві стрічки сколюють або ламають стандартні леза. Використання невідповідного інструменту негайно псує фрезу. Ви повинні відповідати твердості леза матеріалу. Загартована інструментальна сталь бездоганно керує металевими стяжками. Пластикові леза розбиваються під опором металу.
Пластикові рушниці не мають достатнього механічного важеля. Вони не можуть створити адекватну силу натягу. Їх внутрішні пластикові шестерні стираються при великих навантаженнях. Металеві стяжки вимагають серйозного крутного моменту для правильного встановлення. Нейлоновим інструментам просто не вистачає цієї внутрішньої міцності. Ви не можете фізично затягнути сталеву стрічку за допомогою полімерних внутрішніх елементів. Внутрішні пружини миттєво клацнуть. Інструмент стає непотрібним сміттям.
Ніколи не використовуйте нейлоновий краватковий пістолет для металевих краваток. Неналежне використання негайно анулює гарантію на інструмент. Це також призводить до небезпечних, незакріплених установок. Завжди чітко розділяйте обладнання для встановлення. Позначте свої інструменти кольоровим кодом, щоб уникнути плутанини на робочому місці. Навчіть всю свою робочу силу правильному вибору інструментів. Суворе розділення забезпечує безпеку та продовжує термін служби обладнання.
Логічно узагальніть свою систему оцінювання. Вибирайте інструменти на основі повторюваності натягу. Завжди віддавайте пріоритет вимогам безпеки при різанні врівень. Підберіть інструмент до очікуваного обсягу встановлення. Оцініть ергономічні характеристики, щоб захистити своїх працівників. Відповідний інструмент підвищує ефективність, мінімізуючи відповідальність за безпеку.
Ретельно перевірте свої поточні характеристики краватки. Уважно перевірте значення ширини та товщини. Забезпечте апаратну сумісність перед стандартизацією нових інструментів. Уніформа захищає всю вашу робочу силу. Стандартизація запобігає перехресному забрудненню між пластиковими та металевими операціями. Це ідеально спрощує ваші процедури технічного обслуговування.
Детально ознайомтеся зі специфікаціями виробника. Подумайте про те, щоб незабаром запросити демонстраційний пристрій. Великі обсяги закупівель потребують практичної оцінки. Перевірте ергономіку, перш ніж витрачати бюджет. Правильні інвестиції в обладнання негайно приносять дивіденди безпеки.
A: Ні. Різаки дроту залишають небезпечно гострий край, що виступає з голови. Спеціальний інструмент зрізає металеву поверхню всередині корпусу.
Відповідь: Більшість стандартних інструментів підтримують ширину до 7,9 мм (0,31 дюйма) або 12 мм (0,47 дюйма), але важкі промислові моделі потрібні для смуг товщі 0,3 мм. Завжди перевіряйте специфікацію інструменту.
A: Так. Навіть леза із загартованої сталі з часом зношуються. Інструменти професійного рівня пропонують змінні картриджі з лезами, щоб подовжити термін служби інструменту.
Відповідь: Зазвичай це трапляється, якщо носова частина інструменту не притиснута щільно та прямо до стяжної головки під час фази різання або якщо внутрішнє лезо зношене.


