

Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-12 Pochodzenie: Strona


Ręczny montaż wiązki przewodów ostatecznie uderza w surowy pułap produkcji. Operatorzy odczuwają znaczne zmęczenie fizyczne po wielu godzinach wykonywania powtarzalnych ruchów. To fizyczne obciążenie prowadzi bezpośrednio do niespójnych wyników testów siły ciągnącej. Wysoki poziom defektów w naturalny sposób następuje po tym zmęczeniu. Skalowanie różnorodnych i masowych prac terminalowych wymaga mądrzejszego przejścia na zautomatyzowane narzędzia. Próbując zwiększyć dzienną produkcję, nie można poświęcić zgodności. Poleganie wyłącznie na narzędziach ręcznych sprawia, że bezpieczne skalowanie jest prawie niemożliwe.
Aktualizacja do wersji elektryczna maszyna do zaciskania zmienia wszystko na Twojej linii montażowej. Całkowicie zmienia pracę końcową ze zmiennej pracochłonnej w wysoce przewidywalny proces. Zbadamy, w jaki sposób zautomatyzowane rozwiązania rozwiązują typowe wąskie gardła w montażu. Dowiesz się, jak sprzęt zmotoryzowany poprawia ogólną jakość. Pokażemy Ci, jak usprawnia codzienną pracę operacyjną.
Modele elektryczne drastycznie zmniejszają zmęczenie operatora i skracają czas cykli, bezpośrednio poprawiając wydajność produkcji na zmianę.
Stałe, napędzane silnikiem przyłożenie siły zapewnia niezawodną integralność mechaniczną i elektryczną, minimalizując kosztowne poprawki.
Zamiana narzędzi ręcznych na prasę stołową wymaga oceny zajmowanej powierzchni, szybkości wymiany narzędzi i potrzeb w zakresie objętości.
Nowoczesne funkcje, takie jak zaciskarka terminali z wyświetlaczem cyfrowym, zapewniają śledzenie parametrów w czasie rzeczywistym, co pozwala na bardziej rygorystyczną kontrolę jakości.
Ręczne procesy zaciskania z natury powodują zmienną wysokość zaciskania w poszczególnych partiach produkcyjnych. Ludzkie ręce po prostu nie są w stanie przyłożyć tej samej siły setki razy na godzinę. Operatorzy nieuchronnie z biegiem czasu cierpią na powtarzające się urazy spowodowane przeciążeniem (RSI). Te chroniczne urazy powodują nieprzewidywalne czasy cykli. Prowadzą także do częstych i kosztownych błędów montażowych. Obiekty potrzebują wysoce niezawodnych alternatyw, aby utrzymać stałą dzienną wydajność.
Musisz zdefiniować, jak wygląda udana aktualizacja oprzyrządowania. Obiekty powinny dążyć do uzyskania wskaźnika zdawalności przekraczającego 99% w standardowych testach siły rozciągającej. Zespoły produkcyjne muszą skrócić czas cyklu poszczególnych terminali do poniżej 1,5 sekundy. Szybsze cykle w naturalny sposób obniżają całkowity koszt zaciśnięcia. Ta wydajność chroni Twoje cele produkcyjne przed rosnącymi niedoborami siły roboczej.
Siła zmotoryzowana całkowicie eliminuje czynnik ludzki z zastosowania nacisku. Maszyny za każdym razem wywierają dokładny, niezmienny nacisk. Ta mechaniczna spójność zapewnia ścisłą zgodność z wymagającymi normami branżowymi. Specyfikacje wiązek przewodów w branży motoryzacyjnej i lotniczej wymagają absolutnej precyzji. Konstrukcje branżowe wymagają idealnie uformowanych zakończeń przewodów. Tę krytyczną wydajność można łatwo osiągnąć dzięki zautomatyzowanemu, zmotoryzowanemu uruchamianiu.
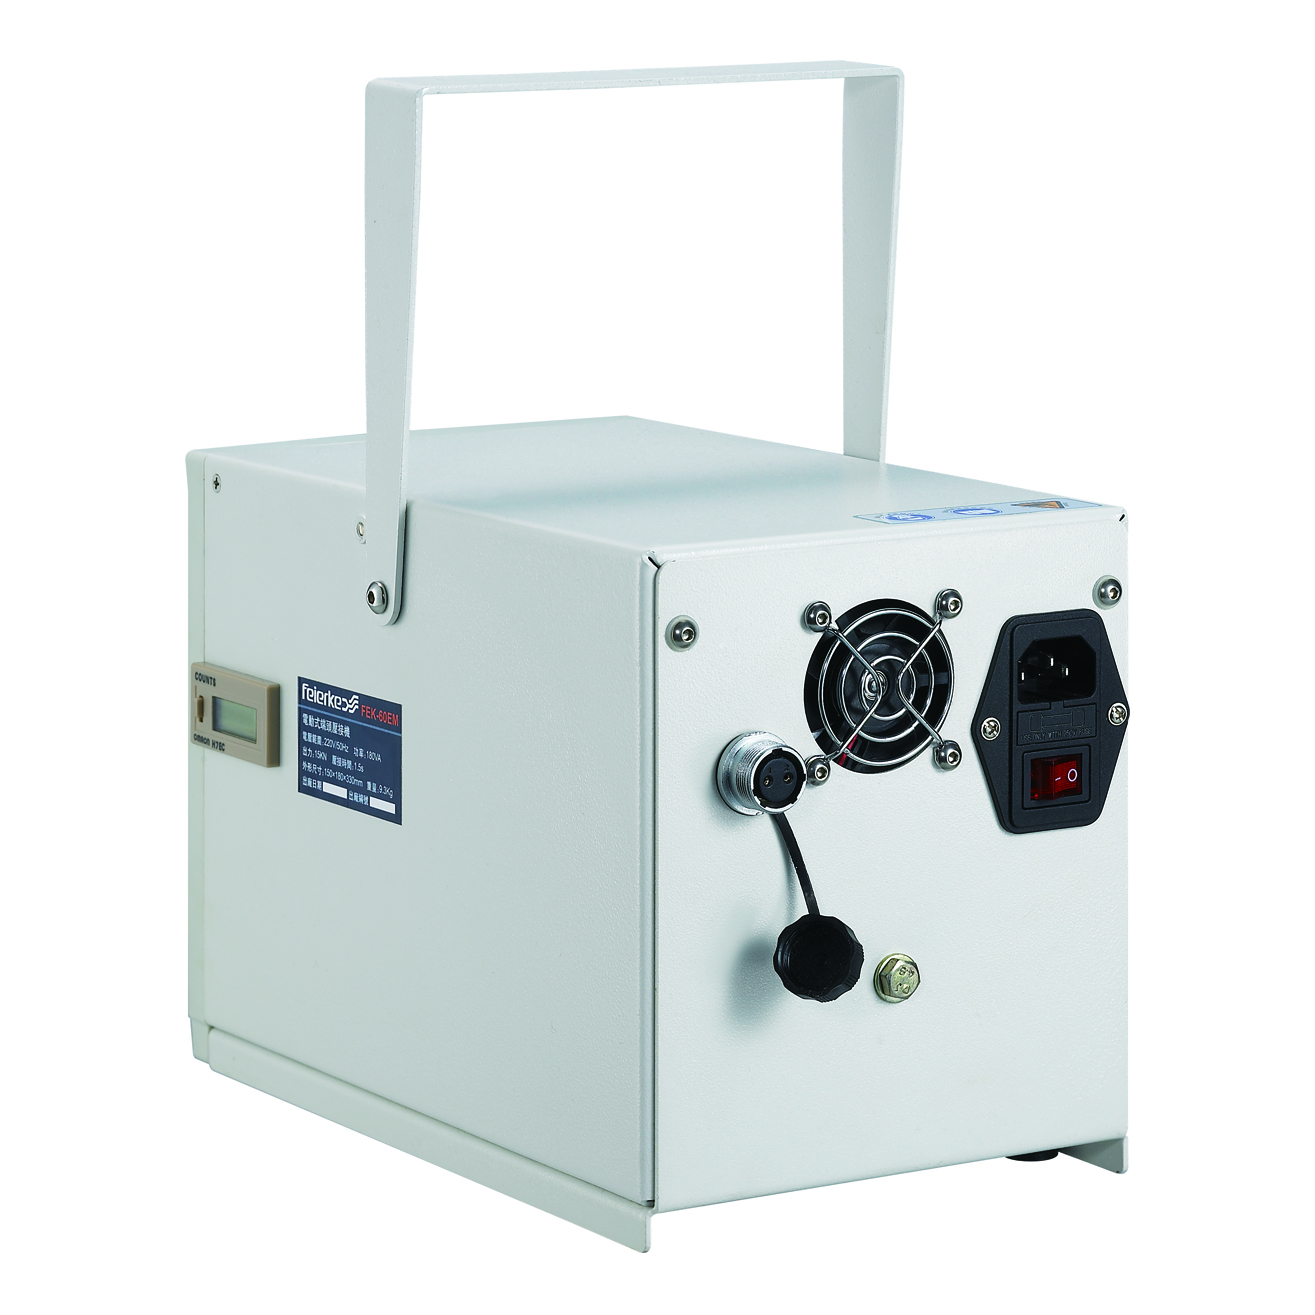
Obiekty zazwyczaj mają dwie główne ścieżki automatyzacji swoich hal montażowych. Należy uważnie wybierać pomiędzy elektrycznymi i pneumatycznymi systemami operacyjnymi. Zrozumienie wymagań infrastrukturalnych każdego z nich pomaga w kierowaniu strategią zaopatrzenia.
Silniki elektryczne oferują bardzo wygodną konfigurację typu plug-and-play. Działają wydajnie, korzystając ze standardowego zasilania prądem przemiennym, jakie można znaleźć w każdym obiekcie. Integracja obiektów następuje szybko, bez konieczności dokonywania rozległych modyfikacji infrastruktury. Alternatywnie, pneumatyczna maszyna do zaciskania wymaga dedykowanego układu infrastruktury. Należy zainstalować czyste, suche i ściśle regulowane systemy sprężonego powietrza. Sprężarki powietrza wymagają własnej, dedykowanej przestrzeni i rutynowego drenażu.
Style uruchamiania różnią się znacznie w przypadku tych typów maszyn. Obsługa elektryczna jest wyjątkowo płynna dla operatora podłogowego. Działa cicho w ruchliwych, gęsto upakowanych środowiskach montażowych. Moc pneumatyczna zapewnia natychmiastową, agresywną siłę mechaniczną. Pneumatyczna akcja zamyka się z wyraźnym, ostrym rytmem.
Realia związane z konserwacją decydują o długoterminowej niezawodności maszyny. Należy realistycznie ocenić codzienną konserwację operacyjną. Przewody pneumatyczne wymagają stałego smarowania linią lotniczą, aby zapobiec wewnętrznemu zakleszczeniu. Należy regularnie wymieniać gumowe uszczelki i sprawdzać filtry powietrza. Modele elektryczne wymagają znacznie mniej codziennej interwencji mechanicznej. Zamiast tego monitorujemy standardową żywotność silnika i typowe zużycie matrycy aplikatora.
Kryteria oceny |
Modele elektryczne |
Modele pneumatyczne |
|---|---|---|
Źródło zasilania |
Standardowe gniazdko elektryczne |
Regulowany przewód sprężonego powietrza |
Uczucie uruchomienia |
Gładkie, spójne, ciche |
Agresywny, natychmiastowy, głośny |
Rutynowa konserwacja |
Kontrola matrycy, monitorowanie silnika |
Wymiana uszczelek, smarowanie linii lotniczych |
Wymagania dotyczące obiektu |
Minimalny (plug-and-play) |
Szerokie (kompresory, filtry, węże) |
A Zaciskarka stołowa wnosi ogromną wartość logistyczną do hal produkcyjnych o dużym zróżnicowaniu. Operatorzy z łatwością obsługują wiele unikalnych typów terminali podczas jednej zmiany. Szybko zmieniają konfiguracje, aby dopasować je do różnych zleceń produkcyjnych składających się z małych partii. Ta zdolność adaptacji zapobiega przestojom na linii montażowej. Powierzchnia ma ogromne znaczenie przy organizacji tych elastycznych stacji roboczych.
Kontrola jakości oparta na danych stanowi absolutną przyszłość montażu przewodów. A Zaciskarka do końcówek z cyfrowym wyświetlaczem zapewnia niezrównaną precyzję i śledzenie. Można zaprogramować bardzo specyficzne siły zaciskania dla różnych grubości drutu. Inteligentny system automatycznie śledzi dokładną liczbę cykli wsadowych. Przełożeni blokują te parametry cyfrowo, aby zapobiec nieautoryzowanym ręcznym zmianom.
Możliwość szybkiej zmiany pozostaje kluczowa dla ograniczenia niepotrzebnych przestojów linii. Zmiany narzędzi muszą odbywać się szybko pomiędzy różnymi seriami produktów. Operatorzy potrzebują dostępnych, niewymagających narzędzi mechanizmów do wymiany ciężkich matryc aplikatorów. Podstawy montażowe z mechanizmem szybkiego montażu zapewniają nieprzerwany rytm produkcji.
Odwołujemy się do standardowych modeli branżowych, aby porównać oczekiwaną wydajność maszyny. Ocena konkretnych wymiarów pomaga kupującym uniknąć sprzętu o słabej mocy.
Moment obrotowy silnika: Te wartości znamionowe określają maksymalną grubość drutu, którą maszyna obsługuje płynnie.
Kompatybilność szczęk: Szeroka kompatybilność zapewnia operatorom łatwe radzenie sobie z różnorodnymi, złożonymi kształtami terminali.
Reakcja na pedał nożny: Natychmiastowa komunikacja z pedałem decyduje o ogólnym rytmie i szybkości pracy stacji roboczej.
Wprowadzenie nowego sprzętu wiąże się z tymczasową, ale znaczącą krzywą uczenia się. Obiekty wymagają natychmiastowego wdrożenia jasnych standardowych procedur operacyjnych (SOP). Operatorzy muszą rozumieć dokładne rozmieszczenie końcówek w szczękach matrycy. Muszą także opanować prawidłowe wyczucie czasu pedałowania, aby uniknąć przerw w zapłonie. Solidne programy szkoleniowe znacznie przyspieszają wdrażanie nowych rozwiązań przez operatorów.
Aby uzyskać optymalne wyniki, postępuj zgodnie ze standardową sekwencją integracji:
Przed rozpoczęciem należy dokładnie zapoznać się ze schematem wiązki przewodów.
Wybierz odpowiednią matrycę aplikatora dla wymaganego terminala.
Umieścić odizolowany przewód idealnie wewnątrz tulei zaciskowej.
Płynnie wciśnij pedał nożny, aby zakończyć cykl mechaniczny.
Bezpieczeństwo pozostaje najważniejsze w przypadku potężnych, napędzanych silnikiem szczęk. Nowoczesne wyposażenie obejmuje określone, niezbywalne funkcje bezpieczeństwa. Znajdziesz tu przezroczyste osłony palców i tryby podwójnej aktywacji. Wyłączniki awaryjne zapewniają natychmiastowe ograniczenie ryzyka w przypadku nieoczekiwanych zacięć materiału.
Nie pomijaj rygorystycznej fazy wstępnej kalibracji. Maszyny elektryczne wymagają precyzyjnego dostrojenia przed rozpoczęciem masowej produkcji. Należy sprawdzić prawidłową wysokość i szerokość zagniatania za pomocą skalibrowanych mikrometrów. Ten dokładny krok pomiarowy zapobiega niebezpiecznemu nadmiernemu zaciskaniu. Zapobiega także ukrytym uszkodzeniom przewodów wewnątrz tulei zaciskowej.
Częsty błąd: Operatorzy często ignorują początkowy test siły uciągu. Zakładają, że maszyna jest dostarczana idealnie skalibrowana po wyjęciu z pudełka. Przed rozpoczęciem pełnej partii produkcyjnej należy zawsze przeprowadzić niszczące badania próbek.
Dokładnie oblicz bieżącą dzienną produkcję ręczną. Porównaj to z docelowymi przyszłymi zautomatyzowanymi wynikami. Ta surowa matematyka z łatwością uzasadnia początkowe wydatki kapitałowe. Pokazuje dokładnie, jak szybko nowy sprzęt się zwraca dzięki zwiększonej przepustowości.
Dopasuj wymagany tonaż maszyny do wewnętrznej matrycy materiałowej. Musisz ocenić swoje najsolidniejsze i najgrubsze mierniki drutu. Weź pod uwagę najcięższe materiały końcowe używane w codziennej produkcji. Wybrana maszyna musi bez wysiłku poradzić sobie z tymi ekstremalnymi sytuacjami, bez obciążania silnika.
Priorytetowo traktuj dostawców sprzętu oferujących szybkie rozwiązywanie problemów technicznych. Aby uniknąć opóźnień w produkcji, potrzebne są łatwo dostępne matryce zamienne. Solidne wsparcie robi ogromną różnicę podczas nieoczekiwanych przestojów maszyny. Na przykład utrzymanie A Zaciskarka FEK-60EM wymaga niezawodnego partnera. Aby utrzymać ciągłość pracy linii, potrzebujesz szybkiej dostawy części i fachowego doradztwa serwisowego.
Elektryczna maszyna do zaciskania stanowi poważną inwestycję w solidną kontrolę procesu. Zapewnia istotne ograniczenie ryzyka dotyczącego bezpieczeństwa operatora i wad produktu. Zyskujesz w pełni skalowalną przepustowość dla szybko rozwijających się operacji montażowych.
Kierownicy produkcji powinni już dziś przeprowadzić dokładną analizę czasu. Przeanalizuj dokładnie swój bieżący proces ręczny. W badaniu tym określono ilościowo dokładny zwrot z inwestycji w modernizację instalacji elektrycznej. Liczby często uzasadniają natychmiastowe przejście.
Wkrótce skonsultuj się ze specjalistą ds. narzędzi. Podziel się konkretnymi schematami wiązek przewodów i docelowymi ilościami. Dopasują się dokładnie do Twoich potrzeb montażowych i najbardziej odpowiednich specyfikacji maszyny.
Odp.: Modele elektryczne radykalnie skracają czas poszczególnych cykli. Często wykonują cykl nawet dziesięć razy szybciej niż narzędzia ręczne. Praca z napędem silnikowym całkowicie eliminuje niezbędne okresy odpoczynku wymagane przez operatorów podczas korzystania z ręcznych zaciskarek. Ten ciągły przepływ pracy drastycznie zwielokrotnia dzienną wielkość produkcji.
Odp.: Tak, są bardzo wszechstronne. Maszyna musi po prostu akceptować wymienne matryce. Operatorzy mogą z łatwością wymieniać te matryce aplikatorów, aby obsługiwać końcówki izolowane, nieizolowane, z otwartym i zamkniętym lufą. Ta elastyczność sprawia, że idealnie nadają się do środowisk montażowych o dużej różnorodności.
Odp.: Modele cyfrowe w dużym stopniu skupiają się na odtwarzalności wyników. Umożliwiają nadzorcom ustawienie precyzyjnych parametrów pracy. Operatorzy mogą polegać na zliczaniu partii i automatycznych alertach o błędach. To zaawansowane monitorowanie zmniejsza zależność od intuicji operatora i gwarantuje stałą kontrolę jakości.
Odp.: Zadania konserwacyjne są generalnie ograniczone i wykonalne. Należy utrzymywać szczęki w czystości i od czasu do czasu stosować smarowanie. Kontrola wyrównania matrycy zapewnia prawidłowe działanie. Jednak regularne testy rozciągania są absolutnie obowiązkowe w celu sprawdzenia bieżącej wydajności mechanicznej i integralności elektrycznej.


