

Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-02 Pochodzenie: Strona


Cięcie 500 mm² (około 1000 MCM) kabel przemysłowy pozostaje zadaniem mechanicznym o dużej stawce dla wykonawców instalacji elektrycznych i pracowników zakładów użyteczności publicznej. Poleganie na narzędziach o zbyt małych wymiarach stale prowadzi do poważnych deformacji kabli, słabych połączeń zacisków i niebezpiecznego zmęczenia operatora podczas długiej zmiany. Dedykowany obcinak do kabli 500mm² został zaprojektowany specjalnie do zastosowań w ciężkich sieciach komercyjnych, przemysłowych i użyteczności publicznej, gdzie precyzja i zalety mechaniczne nie podlegają negocjacjom.
W przypadku zespołów zaopatrzeniowych, kierowników projektów i mistrzów elektryków wybór odpowiedniego noża wymaga oceny ograniczeń siły mechanicznej, kompatybilności materiałów i ścisłego przestrzegania zasad bezpieczeństwa. Nieprawidłowy wybór często skutkuje katastrofalną awarią narzędzia lub obrażeniami w miejscu pracy. W tym przewodniku omówiono dokładne przypadki użycia w terenie, różnice w mechanizmach wewnętrznych i kompleksowe kryteria oceny zamówień. Dowiesz się, jak geometria narzędzia wpływa na codzienną pracę w terenie. Zbadamy ograniczenia materiałowe, które zapobiegają pękaniu łamliwego ostrza. Na koniec odkryjesz sprawdzone w praktyce kryteria, które pozwolą ujednolicić wybór narzędzi dla całej załogi terenowej.
Podstawowe zastosowanie: Przeznaczone do zakańczania wielkogabarytowych przemysłowych linii dystrybucyjnych, zwłaszcza skrętek miedzianych i aluminiowych.
Zależność mechanizmu: Przy 500 mm⊃2 mechanizmy zapadkowe lub hydrauliczne są praktycznie obowiązkowe; standardowe narzędzia o dużym przełożeniu osiągają maksimum przy niższych rozstawach.
Ograniczenia materiałowe: większość 500 mm² przecinarki ulegną katastrofalnej awarii ostrza, jeśli zostaną użyte na kablach wzmocnionych stalą (ACSR), chyba że wyraźnie to przewidziano.
Warunek bezpieczeństwa: Praca w środowiskach komercyjnych pod wysokim napięciem wymaga sprawdzenia prawdziwych parametrów izolacji certyfikowanych przez VDE.
Standardowe narzędzia tnące zawodzą dramatycznie w przypadku stykania się z masywnymi przewodnikami. Zamiast przecinać kable o dużych średnicach, miażdżą je już w początkowej fazie ugryzienia. To zgniatanie spłaszcza profil przewodnika, wypychając zewnętrzne żyły z równowagi. W rezultacie operatorzy mają do czynienia z postrzępionymi, nierównymi końcami, które utrudniają wkładanie występów. Postrzępione końcówki często nie przechodzą testu rezystancji mikroomowej podczas końcowej fazy zakończenia. Złe zakończenia generują nadmiar ciepła, stwarzając znaczne ryzyko pożaru wewnątrz paneli elektrycznych. Dedykowane narzędzie zapewnia fabrycznie czyste cięcie. Taka precyzja jest potrzebna, aby zachować integralność strukturalną poszczególnych żył miedzi lub aluminium.
Zespoły zajmujące się infrastrukturą użyteczności publicznej i siecią codziennie w dużym stopniu korzystają z tych specjalistycznych narzędzi. Ekipy terenowe przecinają grube podziemne sieci wodociągowe podczas rozbudowy sieci sąsiedzkiej. Obsługują ogromne napowietrzne linie dystrybucyjne w trudnych warunkach środowiskowych. Właściwy obcinak gładko przecina te grube profile, nie zniekształcając kształtu okrągłego przewodu. Otrzymujesz idealnie czystą powierzchnię gotową do skomplikowanych operacji łączenia.
Komercyjna dystrybucja energii wiąże się z podobnie wymagającymi wyzwaniami. Elektrycy kończą niezwykle grube linie w głównych panelach wyłączników, aby zasilić ogromne obiekty. Pracują wewnątrz dużych transformatorów i skomplikowanych rozdzielnic przemysłowych. Przestrzeń jest często ograniczona, co wymaga obsługi czystego narzędzia. Precyzyjne cięcie zapobiega wydostawaniu się zbędnych żyłek z listwy zaciskowej, co eliminuje potencjalne ryzyko wystąpienia łuku elektrycznego.
Funkcjonujący przede wszystkim jako wysoce niezawodny przecinak do kabli miedzianych , sprzęt ten bez wysiłku radzi sobie z różnymi strukturami przewodów wewnętrznych. Z łatwością obsługuje sztywny drut linkowy klasy 2 i elastyczne przewody klasy 5. Można go również skutecznie wdrożyć w przypadku aluminiowych źródeł zasilania o dużej średnicy. Dokładne dopasowanie zakrzywionego otworu szczęki do zewnętrznej średnicy kabla zapobiega zakleszczaniu się metalu podczas cięcia.
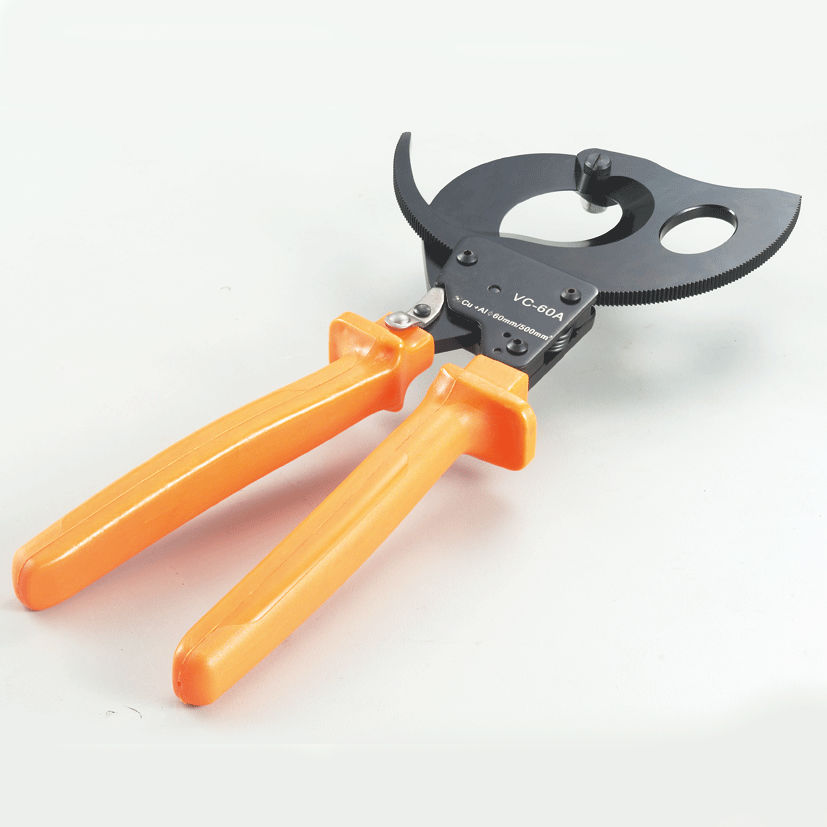
Wybór właściwej przewagi mechanicznej decyduje zarówno o bezpieczeństwie operatora, jak i szybkości wykonywania pracy. Wytrzymałe narzędzia drutowe dzielimy na kategorie według tego, jak skutecznie zwielokrotniają siłę ręczną człowieka w surową moc cięcia.
Standardowe narzędzia o dużej dźwigni sprawdzają się wyjątkowo dobrze w przypadku mniejszych średnic. Są praktycznie idealne, gdy potrzebujesz niezawodności 240mm² przecinak do kabli do standardowych prac panelowych. Jednakże próba bezpośredniego ręcznego zastosowania dużej siły dźwigni do masywnego przedmiotu o średnicy 500 mm² kabel wymaga niebezpiecznego wysiłku fizycznego. Operatorzy podczas długiej zmiany operacyjnej narażeni są na poważne urazy ergonomiczne. Naciągnięcia układu mięśniowo-szkieletowego i zaostrzenia cieśni nadgarstka stają się głównymi problemami załogi.
Mechanizmy zapadkowe reprezentują absolutny standard branżowy dla 500 mm² pojemności. Umożliwiają kontrolowane, stopniowe cięcie. Wewnętrzna stalowa przekładnia utrzymuje ostrze w miejscu po każdym naciśnięciu rękojeści. To progresywne działanie znacznie zmniejsza wymaganą siłę ręki. Ponadto umożliwia obsługę jedną ręką w bardzo ograniczonych przestrzeniach. Ta funkcja będzie nieoceniona podczas pracy głęboko w błotnistych okopach lub podczas pracy w ciasnych pomieszczeniach pod napięciem, gdzie dźwignia oburęczna jest fizycznie niemożliwa.
W środowiskach produkcyjnych o bardzo dużej skali dominują jednostki hydrauliczne i akumulatorowe. Codziennie wykonują setki powtarzalnych cięć, nie obciążając stawów użytkownika. Żądają znacznie wyższej początkowej inwestycji kapitałowej. Zapewniają jednak najniższe możliwe zmęczenie operatora w zakładach prefabrykacyjnych.
Porównajmy te trzy podstawowe typy mechanizmów obok siebie, aby pomóc Ci w dokonaniu wyboru:
Typ mechanizmu |
Optymalny limit pojemności |
Poziom zmęczenia operatora |
Najlepszy przypadek użycia w terenie |
|---|---|---|---|
Standardowa wysoka dźwignia |
Do 240 mm² |
Wysoka (na dużych kablach) |
Szybkie cięcie mniejszych obwodów odgałęzionych. |
Mechaniczne grzechotanie |
Do 500 mm² |
Niski do średniego |
Ciasne przestrzenie, rowy, zakończenia paneli. |
Hydrauliczny / akumulatorowy |
Przekracza 500 mm² |
Niezwykle niski |
Powtarzalne cięcie warsztatowe na dużą skalę. |
Zrozumienie przejrzystych założeń dotyczących wytrzymałości ostrza zapobiega zniszczeniu sprzętu i opóźnieniom w projektach. Jeśli załodze brakuje odpowiedniego przeszkolenia, realia wdrożeniowe na aktywnym miejscu pracy często są sprzeczne ze specyfikacjami producenta.
Pułapka ACSR niszczy więcej profesjonalnych narzędzi niż jakiekolwiek inne niewłaściwe użycie. Operatorzy często próbują przeciąć kabel wzmocniony stalą aluminiową (ACSR) w terenie. Do tego wytrzymałego drutu konstrukcyjnego błędnie używają standardowych ostrzy miedzianych lub aluminiowych. Próbują także przeciąć kurtki z drutu stalowego (SWA). Solidny stalowy rdzeń ukryty wewnątrz tych kabli natychmiast rozbija standardowe, precyzyjne ostrza.
Twardość ostrza w porównaniu z kruchością doskonale wyjaśnia tę katastrofalną awarię. Producenci projektują ostrza tak, aby zapewnić niewiarygodnie czyste miedziane nożyce. Utwardzają kutą stal, aby utrzymać ostrą jak brzytwa krawędź. Jednakże ta wyspecjalizowana, hartowana stal pozostaje zbyt krucha, aby ściskać żelazo lub stal konstrukcyjną. Będzie pękał, wgniatał się lub całkowicie pękał pod ogromnym obciążeniem ściskającym rdzenia ACSR. Ciężki obowiązek Aluminiowy obcinak do kabli bez wysiłku przecina miękki przewodzący metal, ale zawodzi natychmiast po uderzeniu w żelazo.
Weryfikacja to jedyna niezawodna obrona przed zniszczeniem sprzętu. Zawsze należy zapoznać się z arkuszem specyfikacji konkretnego narzędzia. Przed wdrożeniem sprawdź parametry przewodów strukturalnych względem standardowych parametrów przewodów przewodzących.
Typowe błędy, których należy unikać:
Próba przecięcia odciągów konstrukcyjnych lub stalowych lin zawieszenia.
Skręcanie uchwytów w bok podczas fazy gryzienia, co powoduje wypaczenie sworznia obrotowego.
Ignorowanie maksymalnej średnicy zewnętrznej (OD) szczęki.
Postępuj zgodnie z poniższą prostą listą kontrolną weryfikacyjną na stronie:
Przeczytaj wydrukowaną osłonę kabla, aby uzyskać dokładne dane dotyczące składu materiału.
Sprawdź ostrze tnące pod kątem wytłoczonych identyfikatorów ACSR lub stali.
Jeśli skład drutu pozostaje nieznany, wykonaj delikatny zgryz próbny na kawałku złomu.
Jeśli mechanizm zapadkowy zablokuje się nadmiernie lub będzie nienormalnie sztywny, natychmiast przestań ściskać.
Praca w pobliżu stref pod napięciem wymaga od każdego członka zespołu myślenia opartego na ścisłej świadomości zgodności. Wykazywanie się autorytetem w zakresie praktyk bezpieczeństwa elektrycznego ratuje życie i zapobiega katastrofalnym zniszczeniom obiektu.
Testy dielektryczne stanowią kluczową podstawę bezpieczeństwa pracy paneli pod napięciem. Podczas pracy w pobliżu paneli pod napięciem standardowe gumowe uchwyty nie chronią przed skokami napięcia. Korzystanie z certyfikowanego izolowany obcinak do kabli spełnia w tych scenariuszach rygorystyczne wymagania OSHA i VDE. Organy regulacyjne nie idą na kompromis w sprawie tej podstawowej zasady bezpieczeństwa.
Norma 1000V wyraźnie oddziela profesjonalną odzież ochronną od tanich narzędzi konsumenckich. Należy aktywnie odróżniać standardowe uchwyty z „wygodnym uchwytem” od prawdziwej izolacji dielektrycznej. Wygodne uchwyty zapewniają ściśle zerową ochronę elektryczną. Istnieją jedynie po to, aby zmniejszyć pęcherze na dłoniach i poprawić tarcie podczas chwytu. Prawdziwie dwuwarstwowa, testowana fabrycznie izolacja o napięciu znamionowym 1000 V VDE faktycznie blokuje śmiercionośne prądy. W tym dwuwarstwowym systemie często stosuje się kontrastujące kolory bezpieczeństwa. Jeśli zewnętrzna warstwa ulegnie zniszczeniu w wyniku nieostrożnego obchodzenia się z nią, ujawnia się jasny kolor wewnętrzny. Ten wskaźnik wizualny ostrzega o konieczności wymiany narzędzia bezpośrednio przed następną zmianą.
Rutynowa konserwacja ma bezpośredni wpływ na bezpieczeństwo w terenie. Obowiązkowa jest kontrola przekładni zapadkowych pod kątem gruzu z wykopów. Brud, który utknął głęboko w zębach przekładni, zapobiega blokowaniu się zapadki, powodując nieoczekiwane poślizg rączki. Regularnie sprawdzaj ustawienie ostrza. Nieprawidłowo ustawione ostrza mogą nagle ześlizgnąć się na boki przy maksymalnym momencie obrotowym. Nagły fizyczny poślizg w pobliżu szyn zbiorczych pod napięciem często powoduje, że pracownik przekracza granicę podejścia, co powoduje śmiertelne wyładowania łukowe.
Najlepsze praktyki dotyczące bezpieczeństwa narzędzi:
Po każdej pracy w błotnistym wykopie należy dokładnie oczyścić odsłonięte bieżnie.
Nałóż suchy smar PTFE na punkty obrotowe, aby zapobiec gromadzeniu się zanieczyszczeń.
Przechowuj narzędzie w sztywnej walizce, aby zapobiec mikroskopijnym pęknięciom ostrza podczas transportu.
Wybór odpowiedniego modelu wymaga dokładnego dopasowania parametrów technicznych do codziennych wyników. Logika tworzenia krótkiej listy musi stawiać na pierwszym miejscu trwałość pola i ergonomiczne bezpieczeństwo przed powierzchownymi elementami projektu.
Rozglądaj się uważnie za modelami oferującymi wymienne ostrza tnące. Narzędzia o dużej wydajności wytrzymują surowe kary. Wyszczerbione ostrze nie powinno wymagać wymiany całego zespołu narzędzia. Wymienne ostrza kute matrycowo znacznie wydłużają żywotność sprzętu. Ta modułowość zapewnia nieprzerwany przepływ pracy w odległych lokalizacjach, gdzie przebieg dostaw jest niemożliwy.
Oceń stosunek masy do pojemności ze szczególną ostrożnością. Ciężkie narzędzia powodują niebezpieczne ryzyko upadku, gdy elektrycy pracują na podniesionych drabinach lub podnośnikach. Porównaj całkowitą masę modeli zapadkowych o dużej wytrzymałości z codziennymi wymaganiami fizycznymi stawianymi użytkownikowi. Lżejsze narzędzia odlane z wysokiej jakości aluminium lotniczego zmniejszają zmęczenie paska narzędziowego, zachowując jednocześnie sztywną integralność konstrukcyjną.
Geometria szczęk decyduje o najwyższej jakości cięcia. Priorytetowo traktuj narzędzia charakteryzujące się wyspecjalizowaną konstrukcją szczęk ścinających lub mocno zakrzywionych. Ta geometria półksiężyca obejmuje masywne 500 mm² mocno zamocuj kabel i pociągnij go do środka, w stronę punktu obrotu, ściskając. I odwrotnie, płaskie szczęki w kształcie kowadełka mają tendencję do wypychania grubego kabla z ugryzienia. To pchanie powoduje postrzępienie krawędzi i wymaga ciągłej zmiany położenia narzędzia.
Kolejne kroki dla menedżerów lokalizacji:
Sprawdź najpopularniejsze typy kabli i średnice zewnętrzne w Twojej aktywnej lokalizacji.
Dokumentuj co tydzień dokładny stosunek miedzi do aluminium przetwarzany przez załogę.
Dopasuj styl mechaniczny (zapadka lub dźwignia) do konkretnych ograniczeń przestrzennych.
Standaryzuj jedną konkretną markę dla całej załogi, aby uprościć zapasy ostrzy.
Kryterium oceny |
Co sprawdzić |
Bezpośrednia korzyść z pola |
|---|---|---|
Możliwość wymiany ostrza |
Zdejmowane śruby sześciokątne na zespole szczęk. |
Eliminuje pełną wymianę narzędzia po przypadkowym przecięciu stali. |
Krzywizna szczęki |
Głęboki półksiężyc otaczający kabel. |
Zapobiega ślizganiu się kabla; zapewnia idealnie zaokrąglone końcówki końcówek. |
Ocena izolacji |
Widoczne oznaczenie VDE/1000V wytłoczone na uchwycie. |
Gwarantuje zgodność i chroni przed przypadkowym napięciem. |
Mechanizm zwalniający |
Dźwignia biegu wstecznego uruchamiana kciukiem. |
Umożliwia operatorom bezpieczne wycofanie się z zaciętego cięcia. |
500 mm² Przecinarka do kabli jest istotną, precyzyjną inwestycją w przypadku poważnych operacji elektrycznych. Aktywnie chroni stawy operatora przed poważnymi, powtarzającymi się urazami, przyspieszając jednocześnie prace wykopowe. Co ważniejsze, gwarantuje integralność strukturalną zakończeń elektrycznych o wysokim natężeniu. Wadliwe, zmiażdżone nacięcia nieuchronnie prowadzą do przegrzania paneli, a precyzyjne nożyce zapewniają optymalny kontakt powierzchniowy wewnątrz mechanicznego występu.
Nie idź na kompromis w sprawie wewnętrznego mechanizmu tnącego. Priorytetowo traktuj modele z mechanizmem zapadkowym lub hydraulicznym o dużej wytrzymałości dla elementów o średnicy powyżej 240 mm² aby chronić zdrowie swojej załogi. Zdecydowanie egzekwuj surowe ograniczenia materiałowe w miejscu pracy. Trzymaj stal konstrukcyjną i ACSR z dala od standardowych ostrzy precyzyjnych, aby zmaksymalizować żywotność narzędzia. Wykonanie tych obliczonych kroków gwarantuje niezawodną wydajność w najbardziej wymagających projektach użyteczności publicznej i komercyjnych.
Odp.: 500 mm² w przybliżeniu przekłada się na 1000 MCM (kcmil). Przed przystąpieniem do cięcia upewnij się, że Twoje narzędzie jest wyraźnie przystosowane do tej konkretnej maksymalnej wydajności metrycznej lub imperialnej.
O: Nie. O ile nie jest to wyraźnie oznaczone jako przeznaczone do zastosowań w stali lub ACSR, hartowane ostrza precyzyjne ulegną natychmiastowym, nieodwracalnym uszkodzeniom, takim jak poważne odpryski lub pęknięcia.
Odp.: W przypadku intensywnego użytku komercyjnego w terenie należy co tydzień sprawdzać i usuwać zanieczyszczenia. Co miesiąc nakładaj suchy smar, aby zapobiec gromadzeniu się brudu na wewnętrznych zębach przekładni i zapadce.
Odp.: Chociaż nie jest to technicznie wymagane w przypadku sprawdzonych linii pozbawionych napięcia, najlepsze praktyki dotyczące zgodności z przepisami nakazują stosowanie narzędzi o napięciu 1000 V jako niezbędnego zabezpieczenia przed przypadkowym ponownym zasileniem.


