

Visninger: 0 Forfatter: Webstedsredaktør Udgivelsestid: 14-08-2026 Oprindelse: websted


Overgangen fra manuelt håndværktøj til pneumatiske systemer markerer en kritisk produktionsbeslutning. Stigende volumenkrav, strenge konsistenskrav og det presserende behov for at reducere operatørtræthed driver dette vigtige skift på det moderne værkstedsgulv. Korrekt evaluering af disse systemer er fortsat absolut afgørende for din produktionseffektivitet. Overspecificering af udstyret spilder værdifulde facilitetsressourcer og overskydende luftkapacitet. Omvendt fører underspecificering af dit værktøj direkte til mislykkede pull-tests, inkonsekvente forbindelser og hurtig udbrænding af udstyr. At finde det nøjagtige match sikrer pålidelige terminalforbindelser uden at overanstrenge din infrastruktur. I denne guide giver vi en endelig ramme for evaluering, shortlisting og udvælgelse af det rigtige udstyr. Du vil lære, hvordan du tilpasser specifikke ledningsmålere, terminaltyper og luftforsyningskapaciteter på butiksgulvet med ideelle værktøjsspecifikationer. Vi nedbryder de tekniske målinger, du skal overveje for at optimere dit workflow fuldstændigt.
Tilpas output til anvendelse: Valg af det rigtige værktøj kræver justering af krympekraften med maksimalt trådtværsnit (f.eks. standardisering på en 25 mm² pneumatisk crimper til tung industriel brug).
Matriceudskiftelighed er kritisk: ROI af pneumatiske krympetænger er stærkt afhængige af universelle eller hurtigudskiftelige matricesystemer, der rummer forskellige wireterminalpresserprofiler.
Luftforsyning dikterer ydeevne: Værktøjsspecifikationerne skal stemme overens med det eksisterende anlægs lufttryk (typisk 0,5–0,8 MPa) for at sikre ensartede cyklustider uden trykfald.
Ergonomi Impact Throughput: Ægte driftseffektivitet balancerer værktøjets fysiske vægt mod eliminering af manuel håndbelastning.
Hvert produktionsgulv når til sidst en produktionsvolumengrænse. Du skal identificere det specifikke cyklus-tælle-væltepunkt, hvor manuel industrikabeltang bliver et ansvar. Når operatører udfører hundredvis af manuelle afbrydelser dagligt, indtræder fysisk træthed uundgåeligt. Denne træthed kompromitterer leddets integritet. Gribestyrken falder naturligt over et otte-timers skift. Som følge heraf mislykkes opsigelser ved dagens slutning ofte standard pull-force tests.
Kvalitets- og overholdelsesstandarder kræver absolut konsistens. At stole på pneumatiske mekanismer fjerner effektivt menneskelig varians fra ligningen. Maskinen anvender nøjagtig samme kraft under den første cyklus om morgenen og den sidste cyklus på eftermiddagen. Denne standardisering garanterer de konsekvente pull-force-resultater, der kræves for streng OEM-overholdelse. At opfylde regulatoriske retningslinjer, såsom IPC- eller UL-standarder, bliver betydeligt lettere, når du eliminerer manuelle applikationsfejl.
Du skal også anerkende specifikke operationelle begrænsninger før overgang. Pneumatiske systemer er afhængige af kontinuerlig trykluft. De er ofte meget upraktiske til meget mobile feltreparationer. Teknikere, der arbejder eksternt, bærer sjældent bærbare kompressorer. Facilitets layoutbegrænsninger kan også begrænse, hvor du kan rute luftledninger. Vurder dit fysiske arbejdsområde omhyggeligt. Sørg for, at dine produktionsstationer forbliver stationære nok til at understøtte bundet pneumatisk udstyr.
Forståelse af forholdet mellem krympekraft og trådmåler sikrer korrekt valg af værktøj. Den indvendige cylinderstørrelse og det tilførte lufttryk bestemmer direkte udgangskraften i kilonewtons (KN). Du skal specificere udstyr, der er skræddersyet til dine nøjagtige anvendelsesområder. For eksempel at standardisere på en dedikeret 25 mm² pneumatisk crimper giver en robust løsning til tungere kabler. I mellemtiden kræver kontrolledninger med lettere gauge en tydeligt anderledes værktøjsprofil for at forhindre klemning af terminaler.
Krav til driftstryk dikterer, hvordan værktøjet interagerer med dit anlæg. De fleste standardværktøjer kræver et driftsområde mellem 70 og 115 PSI (omtrent 0,5 til 0,8 MPa). Du kan ikke bare tilpasse værktøjet til din kompressors spidstryk. Du skal evaluere den kontinuerlige kompressorydelse. Trykfald over lange luftledninger forårsager ofte ufuldstændige krympninger. Regulatorer installeret direkte på arbejdsstationen hjælper med at opretholde en stabil tryklevering.
Cyklustiden påvirker luftforbruget direkte. Hurtige produktionsudbrud trækker betydelig luftmængde. Du skal guide dit ingeniørteam til at evaluere CFM-kravene (Cubic Feet per Minute) omhyggeligt. Hvis dit værktøj trækker mere CFM, end kompressoren pålideligt leverer, vil du opleve kompressorforsinkelse. Værktøjet aktiveres langsomt, eller kæbelukningen går i stå midt i cyklussen. Følgende tabel illustrerer typiske tryk- og luftstrømsforhold.
Trådmålerrækkevidde |
Typisk terminalapplikation |
Anbefalet driftstryk |
Typisk cykluskrav |
|---|---|---|---|
0,5 - 6 mm² |
Mikro / Standard Isoleret |
70 - 85 PSI |
Hurtig/kontinuerlig burst |
10 - 16 mm² |
Tung Ring / Ferrule |
85 - 100 PSI |
Moderat / stabilt tempo |
Op til 25 mm² |
Stor Lug / Open-Barrel |
100 - 115 PSI |
Styret / Enkelt aktivering |
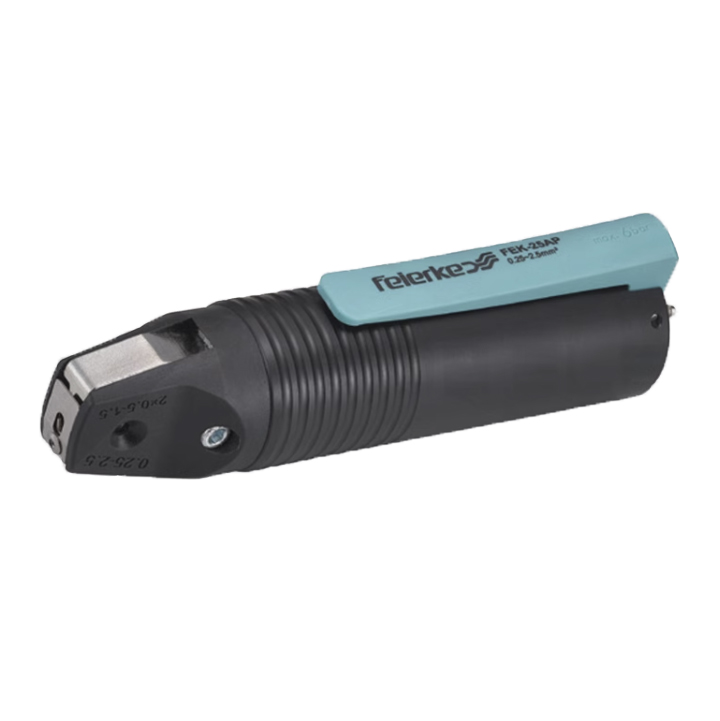
Valg af de korrekte matricesæt og kæbeprofiler bestemmer den fysiske succes af din opsigelse. Terminaler varierer meget i form, materialehårdhed og deformationskrav. Du skal kategorisere dine nødvendige matricetyper baseret på den nøjagtige terminalprofil. Fælles produktionsmiljøer administrerer typisk fire primære kategorier.
Isolerede terminaler: Kræv glat, oval-formet indlejring for at undgå at rive den beskyttende PVC- eller nylon-manchet i stykker.
Ikke-isolerede terminaler: Brug et tydeligt fordybningspunkt til at drive bart metal sikkert ind i trådkernen.
Wire Ferrules: Kræv trapezformede eller firkantede krympeprofiler for at passe sikkert ind i klemrækker i europæisk stil.
Open-Barrel Kontakter: Kræver komplekse B-crimp (eller F-crimp) profiler, der ruller metalørerne ned i kobbertrådene.
Evaluer den operationelle effektivitet af udskiftelige matricesystemer. Hurtigskiftemekanismer giver operatører mulighed for at skifte profil på få sekunder uden at bruge unbrakonøgler. Vi advarer kraftigt mod proprietære dyse-grænseflader. Disse proprietære design låser dig ind i restriktive leverandørøkosystemer. Åbne standard matriceåbninger giver dig fleksibilitet. De sikrer, at du kan købe specialmatricer fra tredjepartsproducenter, når der opstår unikke projekter.
Mekanisk justering og præcision adskiller gennemsnitlige værktøjer fra exceptionelle. Den fysiske virkelighed af kæbelukning kræver perfekt synkronisering. En høj kvalitet wire terminal crimper skal have præcis dysejustering. Parallelvirkende kæber giver ofte overlegne resultater sammenlignet med saksevirkende kæber. Perfekt justering forhindrer ujævn trykfordeling. Det stopper over-crimning på den ene side og forhindrer terminaldeformation, der fører til elektriske kortslutninger.
Analyse af det fysiske ved at holde en håndholdt pneumatisk crimpeværktøj afslører afgørende driftsindsigt. Vægt og balance dikterer, om en operatør kan bruge værktøjet kontinuerligt. Tunge, ubalancerede værktøjer forårsager alvorlige skulder- og nakkebelastninger over tid. Se nøje efter letvægts kompositkroppe eller perfekt afbalancerede aluminiumshuse. Ideelle industrielle vægte varierer typisk fra 1,5 til 3 lbs. Et optimeret tyngdepunkt hviler direkte over operatørens greb.
Udløsermekanismer påvirker både hastighed og sikkerhed direkte. Tommelfingeraktiverede udløsere tillader et fast, fuldhåndsgreb om håndtaget. Fingeraktiverede triggere efterligner traditionelt håndværktøj, men kan føre til trigger-fingertræthed. Du skal fremhæve den absolutte nødvendighed af sikkerhedsafskærmninger. To-trins triggere forhindrer utilsigtet aktivering, når operatører sætter værktøjet ned. Disse mekaniske sikkerhedsforanstaltninger reducerer drastisk risikoen for alvorlige fingerknusningsskader på værkstedet.
Air line management bliver ofte overset under værktøjsevaluering. Du skal vurdere drejebeslag og udstødningsføring. Stive luftslanger fungerer som håndtag mod operatørens håndled. Denne modstand forårsager gentagne belastningsskader. Installer drejebeslag i flere retninger for at tillade fri håndledsbevægelse. Undersøg desuden værktøjets luftudsugningsåbninger. Dårligt placerede udstødninger blæser støv, olie og snavs direkte ind i operatørens ansigt eller hen over rene arbejdsområder. Bagudvendte eller forvirrede udstødninger tilbyder uovertruffen overlegen workflow-integration.
Forståelse af værktøjets holdbarhed kræver differentiering mellem komponentkvaliteter. Du skal skelne mellem standard-tier pneumatisk krympetang velegnet til intermitterende prototyper og enheder i industriel kvalitet bygget til millioner af kontinuerlige cyklusser. Enheder i industrikvalitet har indvendige cylindre i hærdet stål, huse af aluminium i rumfartskvalitet og kraftige returfjedre. Prototyping værktøjer bruger blødere metaller, der slides hurtigt ned under høj volumen stress. Anerkendelse af denne skelnen forhindrer uventet produktionsnedetid.
Anerkend de barske realiteter ved vedligeholdelse af pneumatisk værktøj. Pneumatisk udstyr trives med ren, smurt luft. Forsømmelse af vedligeholdelse ødelægger uundgåeligt interne tætninger. Du skal etablere strenge protokoller til vedligeholdelse af faciliteter. Fælles krav omfatter:
Installation af inline oilers (FRL-enheder) på hver arbejdsstation for at give mikrosmøring.
Dræning af fugtfælder dagligt for at forhindre indvendig rust og cylinderridsning.
Planlægning af kvartalsvise O-ringinspektioner for at identificere mikrolækager, før de påvirker krympekraften.
Rengøring af matricegrænseflader ugentligt for at fjerne metalstøv.
Leverandørens supportfunktioner dikterer din langsigtede succes. Selv de mest holdbare værktøjer kræver i sidste ende udskiftningsdele. Vi rådgiver udvalgte producenter, der tilbyder gennemsigtig, øjeblikkelig tilgængelighed af kritiske reservedele. Du bør nemt få adgang til udskiftningstætninger, udløserventiler, returfjedre og applikationsspecifikke matricer. En producent, der leverer detaljerede eksploderede skemaer, demonstrerer en forpligtelse til langsigtet servicevenlighed. Undgå mærker, der tvinger dig til at sende hele værktøjet væk for grundlæggende tætningsudskiftninger.
At vælge den ideelle pneumatiske løsning kræver en struktureret, evidensbaseret tilgang. Start din evaluering ved at identificere den største trådmåler i dit anlægs processer. Bekræft, at din kontinuerlige luftforsyning på værkstedet kan opfylde de specifikke PSI- og CFM-krav. Vælg et værktøj, der er bygget op omkring et alsidigt økosystem, der kan skiftes hurtigt. Prioriter frem for alt operatørergonomi og sikkerhed for at garantere vedvarende produktionsgennemstrømning.
Træf øjeblikkelig handling for at forfine din udvælgelsesproces. Overvåg dit værksteds aktuelle luftkompressorkapacitet og kortlæg de nøjagtige trykfald på dine planlagte arbejdsstationer. Kontakt straks dine udvalgte producenter. Anmod om en prøvematrice og udfør en streng terminal pull-test ved at bruge dit anlægs nøjagtige ledningsmateriale. Validering af ydeevne før implementering sikrer absolut pålidelighed.
A: De fleste standardværktøjer fungerer effektivt mellem 70 og 120 PSI (0,5 til 0,8 MPa). Lettere mikroterminaler kræver typisk omkring 70 til 85 PSI. Kraftige ører og ledninger, der nærmer sig 25 mm² kræve ensartede tryk tættere på 115 PSI for at garantere fuldstændig terminaldeformation.
A: Kompatibilitet afhænger meget af producenten. Nogle mærker konstruerer deres matriceøkosystemer til at være fuldt krydskompatible mellem manuelle og pneumatiske platforme. Dette er dog ikke en universel industristandard. Kontroller altid de specifikke monteringsdimensioner og interfacespalter, før du forsøger at udskifte eksisterende matricer.
A: Forebyggende vedligeholdelse fokuserer i høj grad på luftkvaliteten. Du skal installere inline-smøresystemer og renseluftfiltreringsregulatorer (FRL-enheder) ved værktøjets fald. Tøm dine fugtfælder dagligt for at forhindre rust. Undersøg periodisk de indvendige O-ringe for slid, og påfør pneumatisk-specifikt fedt på hovedcylinderen.
A: Håndholdte modeller af høj kvalitet håndterer nemt op til 25 mm² (ca. 4 AWG) trådmålere. Mens nogle få specialiserede håndholdte værktøjer skubber lidt forbi denne grænse, håndterer ledninger ud over 50 mm² kræver normalt overgang til stationære desktop pneumatiske presser eller tungere hydrauliske crimpesystemer.


