

Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-08-14 Kaynak: Alan


Manuel el aletlerinden pnömatik sistemlere geçiş, kritik bir üretim kararını işaret ediyor. Artan hacim talepleri, katı tutarlılık gereklilikleri ve operatör yorgunluğunun azaltılmasına yönelik acil ihtiyaç, modern atölyedeki bu önemli değişime yön veriyor. Bu sistemlerin doğru değerlendirilmesi üretim verimliliğiniz açısından hayati önem taşıyor. Ekipmanın gereğinden fazla belirlenmesi, değerli tesis kaynaklarının ve aşırı hava kapasitesinin israfına neden olur. Tersine, aracınızı gereğinden az belirlemek doğrudan başarısız çekme testlerine, tutarsız bağlantılara ve ekipmanın hızla tükenmesine neden olur. Tam eşleşmeyi bulmak, altyapınızı fazla çalıştırmadan güvenilir terminal bağlantıları sağlar. Bu kılavuzda doğru ekipmanın değerlendirilmesi, kısa listeye alınması ve seçilmesi için kesin bir çerçeve sunuyoruz. Belirli kablo ölçülerini, terminal tiplerini ve atölye hava besleme yeteneklerini ideal alet özelliklerine göre nasıl hizalayacağınızı öğreneceksiniz. İş akışınızı tamamen optimize etmek için dikkate almanız gereken teknik ölçümleri ayrıntılı olarak inceliyoruz.
Çıktıyı Uygulamayla Eşleştirin: Doğru aletin seçilmesi, sıkma kuvvetinin maksimum tel kesitiyle hizalanmasını gerektirir (örneğin, 25mm⊃2 üzerinde standartlaştırma; ağır endüstriyel kullanım için pnömatik kıvırıcı).
Kalıp Değiştirilebilirliği Kritiktir: Pnömatik sıkma penselerinin yatırım getirisi, büyük ölçüde değişen kablo terminali kıvırma profillerini barındıran evrensel veya hızlı değiştirilebilir kalıp sistemlerine dayanır.
Hava Kaynağı Performansı Belirler: Basınç düşüşleri olmadan tutarlı döngü süreleri sağlamak için alet spesifikasyonlarının mevcut tesis hava basıncıyla (tipik olarak 0,5–0,8 MPa) uyumlu olması gerekir.
Ergonomi Etkisi Verim: Gerçek operasyonel verimlilik, aletin fiziksel ağırlığını manuel el yorgunluğunun ortadan kaldırılmasına karşı dengeler.
Her üretim katı eninde sonunda bir üretim hacmi eşiğine ulaşır. Manüel olarak belirli döngü sayımı devrilme noktasını tanımlamanız gerekir. endüstriyel kablo penseleri bir sorumluluk haline gelir. Operatörler günde yüzlerce manuel sonlandırma gerçekleştirdiğinde, kaçınılmaz olarak fiziksel yorgunluk ortaya çıkar. Bu yorgunluk eklem bütünlüğünü tehlikeye atar. Kavrama gücü, sekiz saatlik vardiyada doğal olarak azalır. Sonuç olarak, gün sonu sonlandırmaları genellikle standart çekme kuvveti testlerinde başarısız olur.
Kalite ve uyumluluk standartları mutlak tutarlılık gerektirir. Pnömatik mekanizmalara güvenmek, insan değişkenliğini denklemden etkili bir şekilde ortadan kaldırır. Makine sabahın ilk döngüsünde ve öğleden sonraki son döngüsünde tamamen aynı kuvveti uygular. Bu standardizasyon, sıkı OEM uyumluluğu için gereken tutarlı çekme kuvveti sonuçlarını garanti eder. IPC veya UL standartları gibi düzenleyici yönergeleri karşılamak, manuel uygulama hatalarını ortadan kaldırdığınızda önemli ölçüde kolaylaşır.
Geçiş yapmadan önce belirli operasyonel sınırlamaları da kabul etmelisiniz. Pnömatik sistemler sürekli basınçlı havaya dayanır. Oldukça hareketli saha onarımları için genellikle son derece pratik değildirler. Uzaktan çalışan teknisyenler nadiren taşınabilir kompresör taşırlar. Tesis düzeni kısıtlamaları, havai hava hatlarını nereye yönlendirebileceğinizi de kısıtlayabilir. Fiziksel çalışma alanınızı dikkatlice değerlendirin. Üretim istasyonlarınızın bağlı pnömatik ekipmanı destekleyecek kadar sabit kalmasını sağlayın.
Sıkma kuvveti ile tel ölçüsü arasındaki ilişkinin anlaşılması, uygun takım seçiminin yapılmasını sağlar. İç silindir boyutu ve sağlanan hava basıncı, kilonewton (KN) cinsinden çıkış kuvvetini doğrudan belirler. Tam uygulama aralıklarınıza göre uyarlanmış ekipmanı belirtmelisiniz. Örneğin, özel bir standart üzerinde standartlaştırma 25mm² Pnömatik kıvırıcı, daha ağır kablolar için sağlam bir çözüm sunar. Bu arada, daha hafif ölçülü kontrol kabloları, terminalin ezilmesini önlemek için belirgin şekilde farklı bir alet profili gerektirir.
Çalışma basıncı gereksinimleri, aletin tesisinizle nasıl etkileşime gireceğini belirler. Çoğu standart alet, 70 ila 115 PSI (kabaca 0,5 ila 0,8 MPa) arasında bir çalışma aralığı gerektirir. Aleti yalnızca kompresörünüzün tepe basıncına göre eşleştiremezsiniz. Sürekli kompresör çıkışını değerlendirmelisiniz. Uzun hava hatlarındaki basınç düşüşleri sıklıkla eksik kıvrımlara neden olur. Doğrudan iş istasyonuna monte edilen regülatörler, istikrarlı basınç dağıtımının korunmasına yardımcı olur.
Çevrim süresi hava tüketimini doğrudan etkiler. Hızlı üretim patlamaları önemli miktarda hava hacmi çeker. CFM (Dakikada Kübik Feet) gerekliliklerini dikkatli bir şekilde değerlendirmek için mühendislik ekibinize rehberlik etmelisiniz. Aletiniz kompresörün güvenilir şekilde sağladığından daha fazla CFM çekiyorsa kompresör gecikmesi yaşayacaksınız. Alet yavaş çalışacak veya çene kapanması döngünün ortasında duracaktır. Aşağıdaki tabloda tipik basınç ve hava akışı ilişkileri gösterilmektedir.
Tel Ölçer Aralığı |
Tipik Terminal Uygulaması |
Önerilen Çalışma Basıncı |
Tipik Döngü Gereksinimi |
|---|---|---|---|
0,5 - 6mm² |
Mikro / Standart Yalıtımlı |
70 - 85 PSI |
Hızlı / Sürekli Patlama |
10 - 16mm² |
Ağır Halka / Yüksük |
85 - 100 PSI |
Orta / Sabit Hız |
25mm⊃2'ye kadar; |
Büyük Lug / Açık Namlu |
100 - 115 PSI |
Kontrollü / Tek Çalıştırma |
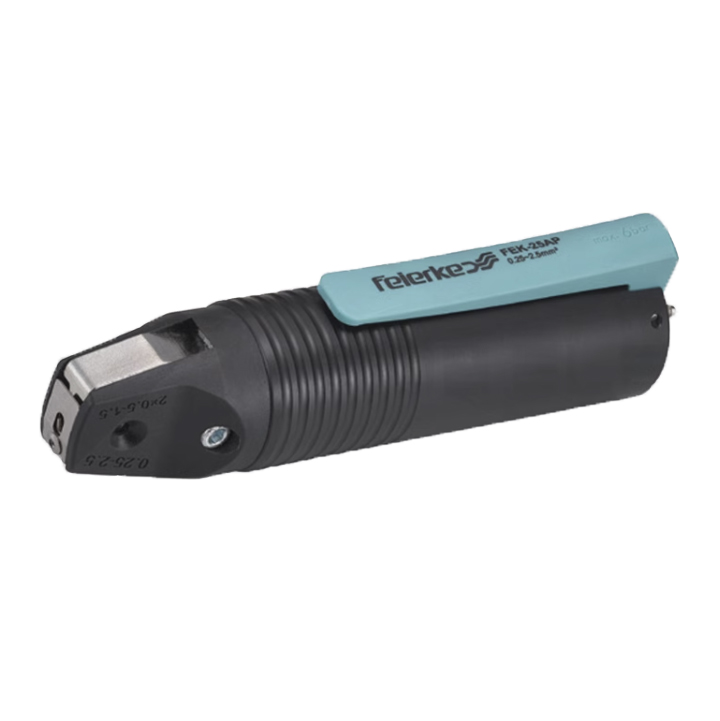
Doğru kalıp setlerinin ve çene profillerinin seçilmesi, sonlandırma işleminizin fiziksel başarısını belirler. Terminaller şekil, malzeme sertliği ve deformasyon gereksinimleri açısından büyük farklılıklar gösterir. Gerekli kalıp türlerinizi tam terminal profiline göre sınıflandırmanız gerekir. Ortak üretim ortamları genellikle dört ana kategoriyi yönetir.
Yalıtımlı Terminaller: Koruyucu PVC veya naylon kılıfın yırtılmasını önlemek için pürüzsüz, oval şekilli yuvalama gerektirir.
Yalıtımsız Terminaller: Çıplak metali kablo çekirdeğine güvenli bir şekilde sürmek için ayrı bir girinti noktası kullanın.
Tel Yüksükler: Avrupa tarzı terminal bloklarına güvenli bir şekilde sığacak şekilde trapez veya kare sıkma profilleri talep edin.
Açık Namlu Kontakları: Metal kulakları bakır tellerin içine doğru yuvarlayan karmaşık B-kıvrımlı (veya F-kıvrımlı) profiller gerektirir.
Değiştirilebilir kalıp sistemlerinin operasyonel verimliliğini değerlendirin. Hızlı değiştirme mekanizmaları, operatörlerin altıgen anahtarları kullanmadan saniyeler içinde profilleri değiştirmesine olanak tanır. Tescilli kalıp arayüzlerine karşı şiddetle uyarıyoruz. Bu tescilli tasarımlar sizi kısıtlayıcı satıcı ekosistemlerine kilitler. Açık standart kalıp yuvaları size esneklik sağlar. Benzersiz projeler ortaya çıktığında üçüncü taraf üreticilerden özel kalıplar temin edebilmenizi sağlarlar.
Mekanik hizalama ve hassasiyet, ortalama takımları olağanüstü olanlardan ayırır. Çene kapanmasının fiziksel gerçekliği mükemmel bir senkronizasyon gerektirir. Yüksek kaliteli tel terminali kıvırıcının hassas kalıp hizalamasına sahip olması gerekir. Paralel hareketli çeneler genellikle makas hareketli çenelere kıyasla daha üstün sonuçlar sağlar. Mükemmel hizalama, eşit olmayan basınç dağılımını önler. Bir tarafta aşırı sıkmayı durdurur ve elektriksel kısa devrelere yol açan terminal deformasyonunu önler.
Elinde tutmanın fiziksel bedelini analiz etmek elde taşınan pnömatik sıkma aleti, önemli operasyonel bilgileri ortaya çıkarır. Ağırlık ve denge, operatörün aleti sürekli kullanıp kullanamayacağını belirler. Ağır, dengesiz aletler zamanla ciddi omuz ve boyun gerginliğine neden olur. Hafif kompozit gövdelere veya mükemmel dengelenmiş alüminyum gövdelere yakından bakın. İdeal endüstriyel ağırlıklar genellikle 1,5 ila 3 lbs arasındadır. Optimize edilmiş bir ağırlık merkezi doğrudan operatörün kavrama yerinin üzerinde bulunur.
Tetik mekanizmaları hem hızı hem de güvenliği doğrudan etkiler. Başparmakla çalıştırılan tetikler, sapın tam elle sağlam bir şekilde kavranmasını sağlar. Parmakla çalıştırılan tetikler geleneksel el aletlerini taklit eder ancak tetik parmağının yorulmasına neden olabilir. Güvenlik görevlilerinin mutlak gerekliliğini vurgulamalısınız. İki aşamalı tetikleyiciler, operatörlerin aleti yere koyduğunda yanlışlıkla etkinleştirilmesini önler. Bu mekanik korumalar, atölyede ciddi parmak ezilme yaralanmaları riskini büyük ölçüde azaltır.
Araç değerlendirmesi sırasında hava hattı yönetimi sıklıkla gözden kaçırılır. Döner bağlantı parçalarını ve egzoz yönlendirmesini değerlendirmelisiniz. Sert hava hortumları operatörün bileğine karşı kaldıraç görevi görür. Bu direnç tekrarlayan zorlanma yaralanmalarına neden olur. Serbest bilek hareketine izin vermek için çok yönlü dönebilen bağlantı elemanları takın. Ayrıca aletin hava çıkış deliklerini inceleyin. Kötü yerleştirilmiş egzozlar tozu, yağı ve döküntüleri doğrudan operatörün yüzüne veya temiz çalışma alanlarına üfler. Arkaya bakan veya şaşırtmalı egzozlar çok üstün iş akışı entegrasyonu sunar.
Takım dayanıklılığını anlamak, bileşen kaliteleri arasında ayrım yapmayı gerektirir. Standart katman arasında ayrım yapmalısınız aralıklı prototip oluşturmaya uygun pnömatik sıkma penseleri ve milyonlarca sürekli döngü için üretilmiş endüstriyel sınıf üniteler. Endüstriyel sınıf üniteler sertleştirilmiş çelik iç silindirlere, havacılık sınıfı alüminyum muhafazalara ve ağır hizmet geri dönüş yaylarına sahiptir. Prototipleme araçları, yüksek hacimli stres altında hızla aşınan daha yumuşak metaller kullanır. Bu ayrımın farkına varılması, beklenmedik üretim kesintilerini önler.
Pnömatik alet bakımının zorlu gerçeklerini kabul edin. Pnömatik ekipman temiz, yağlanmış havayla gelişir. Bakımın ihmal edilmesi kaçınılmaz olarak iç contalara zarar verir. Sıkı tesis bakım protokolleri oluşturmalısınız. Ortak gereksinimler şunları içerir:
Mikro yağlama sağlamak için her iş istasyonuna hat içi yağlayıcıların (FRL üniteleri) takılması.
İç paslanmayı ve silindir çizilmesini önlemek için nem tutucuların günlük olarak boşaltılması.
Mikro sızıntıları sıkma kuvvetini etkilemeden önce tespit etmek için üç ayda bir O-halka denetimleri planlamak.
Metalik toz birikimini gidermek için kalıp arayüzlerinin haftalık olarak temizlenmesi.
Satıcı destek yetenekleri uzun vadeli başarınızı belirler. En dayanıklı aletler bile eninde sonunda yedek parça gerektirir. Kritik yedek parçalara şeffaf ve anında ulaşılabilirlik sunan üreticilere kısa liste oluşturmanızı öneriyoruz. Yedek contalara, tetik valflerine, geri dönüş yaylarına ve uygulamaya özel kalıplara kolayca erişebilmelisiniz. Ayrıntılı patlatılmış görünüm şemaları sunan bir üretici, uzun vadeli servis kolaylığına olan bağlılığını göstermektedir. Temel conta değişimleri için sizi aletin tamamını göndermeye zorlayan markalardan kaçının.
İdeal pnömatik çözümü seçmek, yapılandırılmış, kanıta dayalı bir yaklaşım gerektirir. Değerlendirmenize tesisinizin işlediği en büyük tel ölçüsünü belirleyerek başlayın. Sürekli atölye hava beslemenizin özel PSI ve CFM gereksinimlerini karşılayabildiğini doğrulayın. Çok yönlü, hızlı değişen kalıp ekosistemi etrafında oluşturulmuş bir araç seçin. Sürdürülebilir üretim verimini garanti etmek için her şeyden önce operatör ergonomisine ve güvenliğine öncelik verin.
Seçim sürecinizi hassaslaştırmak için hemen harekete geçin. Atölyenizin mevcut hava kompresörü kapasitesini denetleyin ve istediğiniz iş istasyonlarındaki tam basınç düşüşlerini haritalandırın. Kısa listedeki üreticilerinizle hemen iletişime geçin. Örnek bir kalıp isteyin ve tesisinizin tam tel stoğunu kullanarak sıkı bir terminal çekme testi gerçekleştirin. Dağıtımdan önce performansın doğrulanması mutlak güvenilirlik sağlar.
C: Çoğu standart atölye aleti 70 ila 120 PSI (0,5 ila 0,8 MPa) arasında etkili bir şekilde çalışır. Daha hafif mikro terminaller genellikle yaklaşık 70 ila 85 PSI gerektirir. 25mm⊃2'ye yaklaşan ağır hizmet pabuçları ve teller; Terminal deformasyonunun tamamını garanti etmek için 115 PSI'ya yakın tutarlı basınçlar talep edin.
C: Uyumluluk büyük ölçüde üreticiye bağlıdır. Bazı markalar kalıp ekosistemlerini manuel ve pnömatik platformlar arasında tamamen çapraz uyumlu olacak şekilde tasarlar. Ancak bu evrensel bir endüstri standardı değildir. Mevcut kalıpları değiştirmeye çalışmadan önce daima özel montaj boyutlarını ve arayüz yuvalarını doğrulayın.
C: Önleyici bakım ağırlıklı olarak hava kalitesine odaklanır. Takım teslim yerinde hat içi yağlama sistemleri ve temiz hava filtreleme regülatörleri (FRL üniteleri) kurmanız gerekir. Paslanmayı önlemek için nem tutucularınızı günlük olarak boşaltın. Dahili O-halkalarda aşınma olup olmadığını periyodik olarak inceleyin ve ana silindire pnömatik özel gres uygulayın.
C: Yüksek kaliteli el tipi modeller 25mm⊃2'ye kadar kolayca işleyebilir; (yaklaşık 4 AWG) kablo göstergeleri. Birkaç özel el tipi alet bu sınırı biraz aşarken, 50 mm⊃2'nin ötesindeki kabloları işliyor; genellikle sabit masaüstü pnömatik preslere veya daha ağır hidrolik sıkma sistemlerine geçiş gerektirir.


