

Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-08-14 Ursprung: Plats


Övergången från manuella handverktyg till pneumatiska system är ett avgörande produktionsbeslut. Ökande volymkrav, strikta konsistenskrav och det brådskande behovet av att minska förarens trötthet driver denna viktiga förändring på det moderna verkstadsgolvet. Att utvärdera dessa system korrekt är fortfarande absolut avgörande för din produktionseffektivitet. Att överspecificera utrustningen slösar värdefulla anläggningsresurser och överskottsluftkapacitet. Omvänt leder underspecificering av ditt verktyg direkt till misslyckade pull-test, inkonsekventa anslutningar och snabb utrustningsutbränning. Att hitta den exakta matchningen säkerställer tillförlitliga terminalanslutningar utan att överanstränga din infrastruktur. I den här guiden tillhandahåller vi ett definitivt ramverk för att utvärdera, lista ut och välja rätt utrustning. Du kommer att lära dig hur du anpassar specifika trådmätare, terminaltyper och lufttillförselkapacitet på verkstadsgolvet med idealiska verktygsspecifikationer. Vi bryter ner de tekniska mått du måste tänka på för att optimera ditt arbetsflöde helt.
Matcha effekt till applikation: Att välja rätt verktyg kräver inriktning av krimpkraften med maximalt trådtvärsnitt (t.ex. standardisering på en 25 mm² pneumatisk krimpmaskin för tung industriell användning).
Utbytbarhet av formverktyg är avgörande: ROI för pneumatiska presstänger är starkt beroende av universella eller snabbbytessystem som rymmer olika krimpprofiler för trådterminaler.
Lufttillförsel dikterar prestanda: Verktygets specifikationer måste överensstämma med befintligt lufttryck i anläggningen (vanligtvis 0,5–0,8 MPa) för att säkerställa konsekventa cykeltider utan tryckfall.
Ergonomi Impact Throughput: Verklig driftseffektivitet balanserar verktygets fysiska vikt mot elimineringen av manuell handansträngning.
Varje tillverkningsgolv når så småningom en produktionsvolymtröskel. Du måste identifiera den specifika cykelräkningens tipppunkt där manuell industrikabeltång blir en skuld. När operatörer utför hundratals manuella avslutningar dagligen, kommer fysisk trötthet oundvikligen in. Denna trötthet äventyrar ledernas integritet. Greppstyrkan minskar naturligt under ett åtta timmars skift. Följaktligen misslyckas avslutningar vid dagens slut ofta standardtester för dragkraft.
Kvalitets- och efterlevnadsstandarder kräver absolut konsekvens. Att förlita sig på pneumatiska mekanismer tar effektivt bort mänsklig varians från ekvationen. Maskinen applicerar exakt samma kraft under den första cykeln på morgonen och den sista cykeln på eftermiddagen. Denna standardisering garanterar de konsekventa dragkraftsresultat som krävs för strikt OEM-efterlevnad. Att uppfylla regulatoriska riktlinjer, såsom IPC- eller UL-standarder, blir betydligt lättare när du eliminerar manuella applikationsfel.
Du måste också erkänna specifika driftsbegränsningar innan övergången. Pneumatiska system är beroende av kontinuerlig tryckluft. De är ofta mycket opraktiska för mycket mobila fältreparationer. Tekniker som arbetar på distans bär sällan bärbara kompressorer. Begränsningar för anläggningens layout kan också begränsa var du kan dirigera luftledningar. Bedöm din fysiska arbetsyta noggrant. Se till att dina produktionsstationer förblir tillräckligt stationära för att stödja tjud pneumatisk utrustning.
Att förstå förhållandet mellan presskraft och trådmått säkerställer korrekt verktygsval. Den inre cylinderstorleken och det tillförda lufttrycket bestämmer direkt uteffekten i kilonewton (KN). Du måste specificera utrustning som är skräddarsydd för dina exakta användningsområden. Till exempel att standardisera på en dedikerad 25 mm² pneumatisk crimper ger en robust lösning för tyngre kablar. Samtidigt kräver lättare styrtrådar en tydligt annorlunda verktygsprofil för att förhindra klämning av terminalerna.
Kraven på drifttryck dikterar hur verktyget interagerar med din anläggning. De flesta standardverktyg kräver ett arbetsområde mellan 70 och 115 PSI (ungefär 0,5 till 0,8 MPa). Du kan inte bara anpassa verktyget till din kompressors topptryck. Du måste utvärdera den kontinuerliga kompressorns effekt. Tryckfall över långa luftledningar orsakar ofta ofullständiga krympningar. Regulatorer installerade direkt på arbetsstationen hjälper till att upprätthålla en stabil tryckleverans.
Cykeltiden påverkar direkt luftförbrukningen. Snabba produktionsstörningar drar betydande luftvolymer. Du måste vägleda ditt ingenjörsteam att noggrant utvärdera CFM-kraven (Cubic Feet per Minute). Om ditt verktyg drar mer CFM än vad kompressorn tillförlitligt levererar, kommer du att uppleva kompressorfördröjning. Verktyget kommer att aktiveras långsamt, eller så kommer käftförslutningen att stanna mitt i cykeln. Följande tabell illustrerar typiska tryck- och luftflödesförhållanden.
Räckvidd för trådmätare |
Typisk terminalapplikation |
Rekommenderat drifttryck |
Typiskt cykelkrav |
|---|---|---|---|
0,5 - 6 mm² |
Micro / Standard Isolerad |
70 - 85 PSI |
Snabb / Kontinuerlig Burst |
10 - 16 mm² |
Tung ring/hylsa |
85 - 100 PSI |
Måttlig / jämn takt |
Upp till 25 mm² |
Stor klack / öppen tunna |
100 - 115 PSI |
Kontrollerad / enkel manövrering |
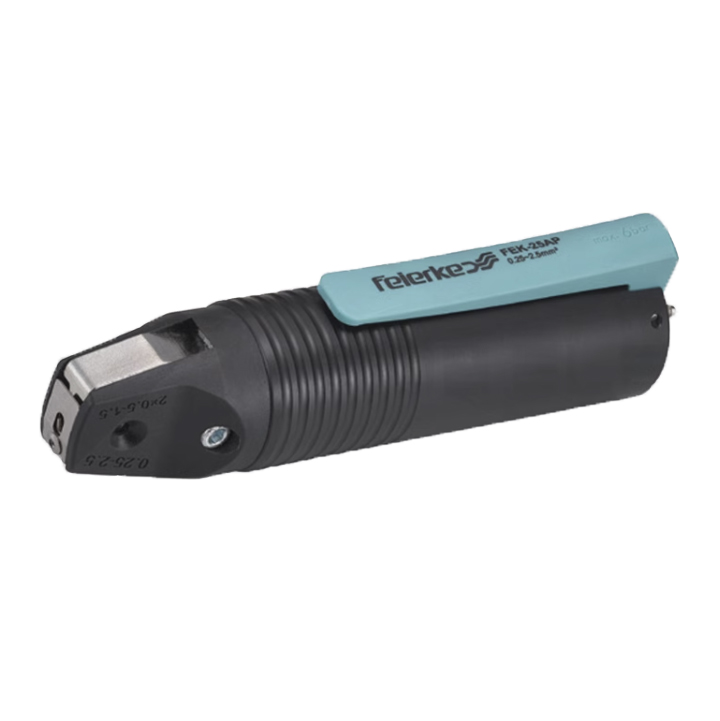
Att välja rätt formuppsättningar och käftprofiler avgör den fysiska framgången för din avslutning. Terminaler varierar mycket i form, materialhårdhet och deformationskrav. Du måste kategorisera dina nödvändiga formtyper baserat på den exakta terminalprofilen. Vanliga produktionsmiljöer hanterar vanligtvis fyra primära kategorier.
Isolerade terminaler: Kräv slät, oval formad kapsel för att undvika att den skyddande PVC- eller nylonhylsan slits sönder.
Oisolerade anslutningar: Använd en distinkt fördjupningspunkt för att säkert driva in ren metall i trådkärnan.
Trådhylsor: Kräv trapetsformade eller fyrkantiga pressprofiler för att passa säkert in i kopplingsplintar i europeisk stil.
Open-Crimp-kontakter: Kräver komplexa B-crimp (eller F-crimp) profiler som rullar metallöronen ner i kopparsträngarna.
Utvärdera den operativa effektiviteten av utbytbara formsystem. Snabbväxlingsmekanismer tillåter förare att byta profil på några sekunder utan att använda sexkantsnycklar. Vi varnar starkt för proprietära formgränssnitt. Dessa egenutvecklade design låser in dig i restriktiva leverantörsekosystem. Slitsar med öppen standard ger dig flexibilitet. De säkerställer att du kan köpa specialverktyg från tredjepartstillverkare när unika projekt uppstår.
Mekanisk inriktning och precision skiljer genomsnittliga verktyg från exceptionella. Den fysiska verkligheten av käkstängning kräver perfekt synkronisering. En hög kvalitet wireterminalpressaren måste ha exakt forminriktning. Parallellverkande käftar ger ofta överlägsna resultat jämfört med saxverkande käftar. Perfekt inriktning förhindrar ojämn tryckfördelning. Den stoppar överkrympning på ena sidan och förhindrar terminaldeformation som leder till elektriska kortslutningar.
Analysera den fysiska belastningen av att hålla en handhållet pneumatiskt pressverktyg avslöjar avgörande operativa insikter. Vikt och balans avgör om en operatör kan använda verktyget kontinuerligt. Tunga, obalanserade verktyg orsakar kraftig belastning på axlar och nacke med tiden. Leta noga efter lätta kompositkroppar eller perfekt balanserade aluminiumhöljen. Idealiska industriella vikter varierar vanligtvis från 1,5 till 3 lbs. En optimerad tyngdpunkt vilar direkt ovanför förarens grepp.
Utlösningsmekanismer påverkar direkt både hastighet och säkerhet. Tummanövrerade avtryckare tillåter ett stadigt grepp om handtaget med full hand. Fingermanövrerade triggers efterliknar traditionella handverktyg men kan leda till trigger-finger trötthet. Du måste lyfta fram den absoluta nödvändigheten av skyddsvakter. Tvåstegs utlösare förhindrar oavsiktlig aktivering när förare sätter ner verktyget. Dessa mekaniska skydd minskar drastiskt risken för allvarliga fingerklämningsskador på verkstadsgolvet.
Flygledningsledningen förbises ofta under verktygsutvärderingen. Du måste utvärdera vridbeslag och avgasvägar. Styva luftslangar fungerar som spakar mot förarens handled. Detta motstånd orsakar upprepade belastningsskador. Installera vridbeslag i flera riktningar för att tillåta fri handledsrörelse. Undersök dessutom verktygets luftutloppsportar. Dåligt placerade avgasrör blåser damm, olja och skräp direkt in i operatörens ansikte eller över rena arbetsytor. Bakåtvända eller förbryllade avgassystem erbjuder en mycket överlägsen arbetsflödesintegration.
För att förstå verktygens hållbarhet måste man skilja mellan komponentkvaliteter. Du måste skilja mellan standardnivåer pneumatisk presstång lämplig för intermittent prototypframställning och enheter av industrikvalitet byggda för miljontals kontinuerliga cykler. Enheter av industrikvalitet har interna cylindrar av härdat stål, aluminiumhus av flyg- och rymdkvalitet och kraftiga returfjädrar. Prototypverktyg använder mjukare metaller som nöts snabbt under hög volym påfrestning. Genom att känna igen denna skillnad förhindras oväntade produktionsstopp.
Erkänn de svåra realiteterna med underhåll av pneumatiska verktyg. Pneumatisk utrustning trivs med ren, smord luft. Att försumma underhåll förstör oundvikligen inre tätningar. Du måste upprätta strikta protokoll för underhåll av anläggningar. Vanliga krav inkluderar:
Installation av inline-oljor (FRL-enheter) vid varje arbetsstation för att ge mikrosmörjning.
Dränering av fuktfällor dagligen för att förhindra invändig rost och skärning av cylindern.
Schemalägger kvartalsvisa O-ringinspektioner för att identifiera mikroläckor innan de påverkar krimpkraften.
Rengöring av dynans gränssnitt varje vecka för att avlägsna metalliskt damm.
Leverantörssupportmöjligheter dikterar din långsiktiga framgång. Även de mest hållbara verktygen kräver så småningom reservdelar. Vi ger råd att välja tillverkare som erbjuder transparent, omedelbar tillgänglighet av viktiga reservdelar. Du bör lätt komma åt ersättningstätningar, avtryckarventiler, returfjädrar och applikationsspecifika stansar. En tillverkare som tillhandahåller detaljerade sprängskiss visar ett engagemang för långsiktig servicebarhet. Undvik märken som tvingar dig att skicka iväg hela verktyget för grundläggande tätningsbyten.
Att välja den ideala pneumatiska lösningen kräver ett strukturerat, evidensbaserat tillvägagångssätt. Börja din utvärdering genom att identifiera den största trådmätaren i din anläggningsprocess. Kontrollera att din kontinuerliga lufttillförsel på verkstadsgolvet kan uppfylla de specifika PSI- och CFM-kraven. Välj ett verktyg byggt kring ett mångsidigt ekosystem för snabbbyte. Prioritera framför allt operatörens ergonomi och säkerhet för att garantera en uthållig produktionsgenomströmning.
Vidta omedelbara åtgärder för att förfina din urvalsprocess. Granska ditt verkstadsgolvs nuvarande luftkompressorkapacitet och kartlägg de exakta tryckfallen vid dina avsedda arbetsstationer. Kontakta dina tillverkare omedelbart. Begär en provmatris och utför ett strikt terminaldrag-test med hjälp av din anläggnings exakta trådstock. Validering av prestanda före implementering säkerställer absolut tillförlitlighet.
S: De flesta standardverktygen fungerar effektivt mellan 70 och 120 PSI (0,5 till 0,8 MPa). Lättare mikroterminaler kräver vanligtvis cirka 70 till 85 PSI. Kraftiga klackar och trådar som närmar sig 25 mm² kräva konsekventa tryck närmare 115 PSI för att garantera fullständig terminaldeformation.
S: Kompatibiliteten beror mycket på tillverkaren. Vissa märken konstruerar sina formekosystem för att vara helt korskompatibla mellan manuella och pneumatiska plattformar. Detta är dock inte en universell industristandard. Verifiera alltid de specifika monteringsmåtten och gränssnittsöppningarna innan du försöker byta befintliga formar.
S: Förebyggande underhåll fokuserar mycket på luftkvaliteten. Du måste installera inline-smörjsystem och regulatorer för ren luftfiltrering (FRL-enheter) vid verktygsfallet. Töm dina fuktfällor dagligen för att förhindra rost. Inspektera regelbundet de inre O-ringarna för slitage och applicera pneumatiskt specifikt fett på huvudcylindern.
S: Handhållna modeller av hög kvalitet hanterar lätt upp till 25 mm² (ca 4 AWG) trådmätare. Medan några specialiserade handhållna verktyg trycker något förbi denna gräns, hanterar kablar över 50 mm² kräver vanligtvis övergång till stationära stationära pneumatiska tryckpressar eller tyngre hydrauliska presssystem.


