

Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 2026-08-14 Opprinnelse: nettsted


Overgangen fra manuelle håndverktøy til pneumatiske systemer markerer en kritisk produksjonsbeslutning. Økende volumkrav, strenge konsistenskrav og det presserende behovet for å redusere tretthet for operatører driver dette viktige skiftet på det moderne butikkgulvet. Å evaluere disse systemene riktig er fortsatt helt avgjørende for produksjonseffektiviteten din. Overspesifisering av utstyret sløser med verdifulle anleggsressurser og overflødig luftkapasitet. Omvendt fører underspesifisering av verktøyet direkte til mislykkede pull-tester, inkonsekvente tilkoblinger og rask utstyrsutbrenthet. Å finne den nøyaktige matchen sikrer pålitelige terminalforbindelser uten å overarbeide infrastrukturen din. I denne veiledningen gir vi et definitivt rammeverk for evaluering, shortlisting og valg av riktig utstyr. Du vil lære hvordan du justerer spesifikke ledningsmålere, terminaltyper og luftforsyningskapasiteter på butikkgulvet med ideelle verktøyspesifikasjoner. Vi bryter ned de tekniske beregningene du må vurdere for å optimalisere arbeidsflyten din helt.
Tilpass ytelse til applikasjon: Å velge riktig verktøy krever innretting av krympekraften med maksimalt trådtverrsnitt (f.eks. standardisering på en 25 mm² pneumatisk krympemaskin for tung industriell bruk).
Dyse-utskiftbarhet er kritisk: Avkastningen til pneumatisk krympetang er sterkt avhengig av universelle eller hurtigskiftende dysesystemer som har plass til forskjellige wireterminal-krympeprofiler.
Lufttilførsel dikterer ytelse: Verktøyspesifikasjonene må samsvare med eksisterende lufttrykk i anlegget (vanligvis 0,5–0,8 MPa) for å sikre konsistente syklustider uten trykkfall.
Ergonomi Impact Throughput: Ekte driftseffektivitet balanserer verktøyets fysiske vekt mot eliminering av manuell håndbelastning.
Hvert produksjonsgulv når til slutt en produksjonsvolumterskel. Du må identifisere det spesifikke syklustelle vippepunktet der det er manuell industriell kabeltang blir et ansvar. Når operatører utfører hundrevis av manuelle avslutninger daglig, inntrer fysisk tretthet uunngåelig. Denne trettheten kompromitterer leddintegriteten. Gripestyrken avtar naturlig over et åtte timers skift. Følgelig mislykkes ofte avslutninger på slutten av dagen standard pull-force tester.
Kvalitets- og samsvarsstandarder krever absolutt konsistens. Å stole på pneumatiske mekanismer fjerner effektivt menneskelig variasjon fra ligningen. Maskinen bruker nøyaktig samme kraft under den første syklusen på morgenen og den siste syklusen på ettermiddagen. Denne standardiseringen garanterer konsekvente trekkkraftresultater som kreves for streng OEM-overholdelse. Å oppfylle regulatoriske retningslinjer, for eksempel IPC- eller UL-standarder, blir betydelig enklere når du eliminerer manuelle applikasjonsfeil.
Du må også erkjenne spesifikke driftsbegrensninger før overgang. Pneumatiske systemer er avhengige av kontinuerlig trykkluft. De er ofte svært upraktiske for svært mobile feltreparasjoner. Teknikere som jobber eksternt har sjelden bærbare kompressorer. Begrensninger i anleggets layout kan også begrense hvor du kan rute luftlinjer. Vurder din fysiske arbeidsplass nøye. Sørg for at produksjonsstasjonene dine forblir stasjonære nok til å støtte tjoret pneumatisk utstyr.
Å forstå forholdet mellom krympekraft og trådmåler sikrer riktig verktøyvalg. Den indre sylinderstørrelsen og det tilførte lufttrykket bestemmer direkte utgangskraften i kilonewton (KN). Du må spesifisere utstyr som er skreddersydd for ditt eksakte bruksområde. For eksempel standardisering på en dedikert 25 mm² pneumatisk crimper gir en robust løsning for tyngre kabler. I mellomtiden krever kontrollledninger med lettere gauge en tydelig annen verktøyprofil for å forhindre klemning av terminaler.
Krav til driftstrykk dikterer hvordan verktøyet samhandler med anlegget ditt. De fleste standardverktøy krever et driftsområde mellom 70 og 115 PSI (omtrent 0,5 til 0,8 MPa). Du kan ikke bare tilpasse verktøyet til kompressorens topptrykk. Du må evaluere den kontinuerlige kompressoreffekten. Trykkfall over lange luftledninger forårsaker ofte ufullstendige krympninger. Regulatorer installert direkte på arbeidsstasjonen bidrar til å opprettholde stabil trykklevering.
Syklustid påvirker luftforbruket direkte. Raske produksjonsutbrudd trekker betydelig luftvolum. Du må veilede ingeniørteamet ditt til å evaluere CFM-kravene (Cubic Feet per Minute) nøye. Hvis verktøyet ditt trekker mer CFM enn det kompressoren gir pålitelig, vil du oppleve kompressorforsinkelse. Verktøyet vil aktiveres sakte, eller kjevelukkingen vil stoppe midt i syklusen. Tabellen nedenfor illustrerer typiske trykk- og luftstrømforhold.
Trådmålerekkevidde |
Typisk terminalapplikasjon |
Anbefalt driftstrykk |
Typisk sykluskrav |
|---|---|---|---|
0,5 - 6 mm² |
Mikro / Standard isolert |
70 - 85 PSI |
Rask / Kontinuerlig Burst |
10 - 16 mm² |
Tung ring / hylse |
85 - 100 PSI |
Moderat / jevnt tempo |
Opptil 25 mm² |
Stor lugg / åpen løp |
100 - 115 PSI |
Kontrollert / Enkel aktivering |
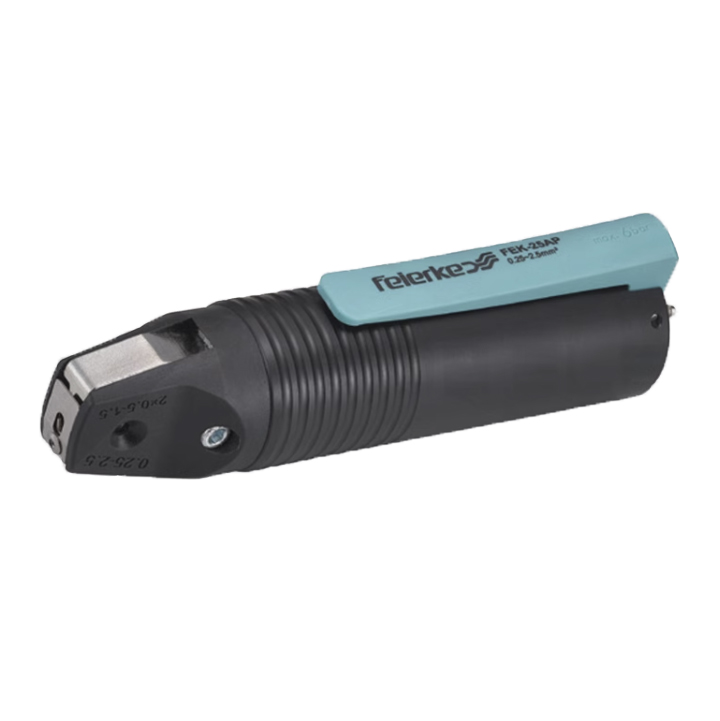
Å velge riktige dysesett og kjeveprofiler avgjør den fysiske suksessen til avslutningen. Terminaler varierer mye i form, materialhardhet og deformasjonskrav. Du må kategorisere dine nødvendige dysetyper basert på den eksakte terminalprofilen. Vanlige produksjonsmiljøer administrerer vanligvis fire primærkategorier.
Isolerte terminaler: Krever glatt, ovalformet hekking for å unngå å rive den beskyttende PVC- eller nylonhylsen.
Ikke-isolerte terminaler: Bruk et tydelig fordypningspunkt for å drive bart metall sikkert inn i trådkjernen.
Trådhylser: Krev trapesformede eller firkantede krympeprofiler for å passe sikkert inn i rekkeklemmer i europeisk stil.
Open-Barrel Kontakter: Krever komplekse B-crimp (eller F-crimp) profiler som ruller metallørene ned i kobbertrådene.
Evaluer den operasjonelle effektiviteten til utskiftbare formsystemer. Hurtigskiftemekanismer lar operatører bytte profil på sekunder uten å bruke sekskantnøkler. Vi advarer sterkt mot proprietære dyse-grensesnitt. Disse proprietære designene låser deg inn i restriktive leverandørøkosystemer. Åpne standard dysespor gir deg fleksibilitet. De sikrer at du kan kjøpe spesialmatriser fra tredjepartsprodusenter når unike prosjekter oppstår.
Mekanisk justering og presisjon skiller gjennomsnittlige verktøy fra eksepsjonelle. Den fysiske virkeligheten av kjevelukking krever perfekt synkronisering. En høy kvalitet wire terminal crimper må ha nøyaktig dysejustering. Parallellvirkende kjever gir ofte overlegne resultater sammenlignet med saksevirkende kjever. Perfekt justering forhindrer ujevn trykkfordeling. Den stopper overkrymping på den ene siden og forhindrer terminaldeformasjon som fører til elektrisk kortslutning.
Analysere den fysiske belastningen ved å holde en håndholdt pneumatisk krympeverktøy avslører viktige operasjonelle innsikter. Vekt og balanse bestemmer om en operatør kan bruke verktøyet kontinuerlig. Tunge, ubalanserte verktøy forårsaker alvorlig belastning på skuldre og nakke over tid. Se nøye etter lette komposittkropper eller perfekt balanserte aluminiumshus. Ideelle industrielle vekter varierer vanligvis fra 1,5 til 3 lbs. Et optimalisert tyngdepunkt hviler rett over operatørens grep.
Utløsermekanismer påvirker både hastighet og sikkerhet direkte. Tommelaktiverte triggere gir et fast, fullhåndsgrep på håndtaket. Fingeraktiverte triggere etterligner tradisjonelle håndverktøy, men kan føre til trigger-fingertretthet. Du må fremheve den absolutte nødvendigheten av sikkerhetsvakter. To-trinns utløsere forhindrer utilsiktet aktivering når operatører setter ned verktøyet. Disse mekaniske sikkerhetstiltakene reduserer drastisk risikoen for alvorlige fingerklemskader på butikkgulvet.
Air line management blir ofte oversett under verktøyevaluering. Du må vurdere svingbeslag og eksosføring. Stive luftslanger fungerer som spaker mot operatørens håndledd. Denne motstanden forårsaker gjentatte belastningsskader. Installer dreiebeslag i flere retninger for å tillate fri bevegelse av håndleddet. Undersøk videre verktøyets luftutløpsporter. Dårlig plasserte eksoser blåser støv, olje og rusk direkte inn i operatørens ansikt eller over rene arbeidsområder. Bakovervendte eller forvirrede eksosrør gir overlegen arbeidsflytintegrering.
For å forstå verktøyets holdbarhet krever det å skille mellom komponentkvaliteter. Du må skille mellom standard-tier pneumatisk krympetang egnet for intermitterende prototyping og industrielle enheter bygget for millioner av kontinuerlige sykluser. Enheter i industrikvalitet har interne sylindre av herdet stål, aluminiumshus i romfartskvalitet og kraftige returfjærer. Prototypverktøy bruker mykere metaller som slites raskt ned under høyvolumsbelastning. Å gjenkjenne denne forskjellen forhindrer uventet produksjonsstans.
Erkjenne de harde realitetene ved vedlikehold av pneumatisk verktøy. Pneumatisk utstyr trives med ren, smurt luft. Forsømmelse av vedlikehold ødelegger uunngåelig interne tetninger. Du må etablere strenge protokoller for vedlikehold av anlegget. Vanlige krav inkluderer:
Installasjon av inline oljere (FRL-enheter) på hver arbeidsstasjon for å gi mikrosmøring.
Drenering av fuktighetsfeller daglig for å forhindre innvendig rust og sylinderrissing.
Planlegger kvartalsvise O-ringinspeksjoner for å identifisere mikrolekkasjer før de påvirker krympekraften.
Rengjøring av dysens grensesnitt ukentlig for å fjerne metallisk støvopphopning.
Leverandørstøttefunksjoner dikterer din langsiktige suksess. Selv de mest holdbare verktøyene krever til slutt reservedeler. Vi gir råd til produsenter som tilbyr gjennomsiktig, umiddelbar tilgjengelighet av kritiske reservedeler. Du bør lett få tilgang til erstatningstetninger, utløserventiler, returfjærer og bruksspesifikke dyser. En produsent som gir detaljerte eksploderte skjemaer viser en forpliktelse til langsiktig brukbarhet. Unngå merker som tvinger deg til å sende bort hele verktøyet for grunnleggende tetningsbytte.
Å velge den ideelle pneumatiske løsningen krever en strukturert, evidensbasert tilnærming. Start evalueringen ved å identifisere den største trådmåleren i anleggsprosessene. Kontroller at den kontinuerlige lufttilførselen på butikkgulvet kan oppfylle de spesifikke PSI- og CFM-kravene. Velg et verktøy bygget rundt et allsidig økosystem som kan skiftes raskt. Prioriter fremfor alt operatørergonomi og sikkerhet for å garantere vedvarende produksjonsgjennomstrømning.
Ta umiddelbare tiltak for å avgrense utvelgelsesprosessen. Kontroller butikkgulvets nåværende luftkompressorkapasitet og kartlegg de nøyaktige trykkfallene på de tiltenkte arbeidsstasjonene. Kontakt produsentene på listen umiddelbart. Be om en prøvedyse og utfør en streng terminal-trekk-test ved å bruke anleggets eksakte trådlager. Validering av ytelse før distribusjon sikrer absolutt pålitelighet.
A: De fleste standard butikkverktøy fungerer effektivt mellom 70 og 120 PSI (0,5 til 0,8 MPa). Lettere mikroterminaler krever vanligvis rundt 70 til 85 PSI. Kraftige ører og ledninger som nærmer seg 25 mm² kreve konsistent trykk nærmere 115 PSI for å garantere fullstendig terminaldeformasjon.
A: Kompatibilitet avhenger sterkt av produsenten. Noen merker konstruerer økosystemene sine for å være fullstendig krysskompatible mellom manuelle og pneumatiske plattformer. Dette er imidlertid ikke en universell industristandard. Kontroller alltid de spesifikke monteringsdimensjonene og grensesnittsporene før du prøver å bytte eksisterende dyser.
A: Forebyggende vedlikehold fokuserer sterkt på luftkvalitet. Du må installere inline-smøresystemer og renseluftfiltreringsregulatorer (FRL-enheter) ved verktøyet. Tøm fuktighetsfellene daglig for å forhindre rust. Inspiser de indre O-ringene med jevne mellomrom for slitasje og påfør pneumatisk spesifikt fett på hovedsylinderen.
A: Håndholdte modeller av høy kvalitet håndterer enkelt opptil 25 mm² (ca. 4 AWG) trådmålere. Mens noen få spesialiserte håndholdte verktøy presser litt forbi denne grensen, håndterer ledninger over 50 mm² krever vanligvis overgang til stasjonære stasjonære pneumatiske presser eller tyngre hydrauliske krympesystemer.


