

Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 14-08-2026 Asal: Lokasi


Transisi dari perkakas tangan manual ke sistem pneumatik menandai keputusan produksi yang penting. Permintaan volume yang melonjak, persyaratan konsistensi yang ketat, dan kebutuhan mendesak untuk mengurangi kelelahan operator mendorong perubahan penting ini di lantai pabrik modern. Mengevaluasi sistem ini dengan benar tetap penting untuk efisiensi produksi Anda. Spesifikasi peralatan yang berlebihan akan membuang sumber daya fasilitas yang berharga dan kapasitas udara berlebih. Sebaliknya, spesifikasi alat yang terlalu rendah akan menyebabkan kegagalan uji tarik, koneksi yang tidak konsisten, dan peralatan yang cepat habis. Menemukan kecocokan yang tepat memastikan koneksi terminal yang andal tanpa membebani infrastruktur Anda secara berlebihan. Dalam panduan ini, kami memberikan kerangka kerja definitif untuk mengevaluasi, memilih, dan memilih peralatan yang tepat. Anda akan mempelajari cara menyelaraskan pengukur kawat tertentu, jenis terminal, dan kemampuan pasokan udara di lantai pabrik dengan spesifikasi alat yang ideal. Kami menguraikan metrik teknis yang harus Anda pertimbangkan untuk mengoptimalkan alur kerja Anda sepenuhnya.
Mencocokkan Output dengan Aplikasi: Memilih pahat yang tepat memerlukan penyelarasan gaya crimping dengan penampang kawat maksimum (misalnya, standarisasi pada 25mm² crimper pneumatik untuk penggunaan industri berat).
Kemampuan Pertukaran Die Sangat Penting: ROI tang crimping pneumatik sangat bergantung pada sistem die universal atau sistem die yang dapat diganti dengan cepat yang mengakomodasi berbagai profil crimper terminal kawat.
Pasokan Udara Mendikte Kinerja: Spesifikasi alat harus selaras dengan tekanan udara fasilitas yang ada (biasanya 0,5–0,8 MPa) untuk memastikan waktu siklus yang konsisten tanpa penurunan tekanan.
Hasil Dampak Ergonomi: Efisiensi operasional yang sebenarnya menyeimbangkan bobot fisik alat dengan menghilangkan ketegangan tangan secara manual.
Setiap lantai produksi pada akhirnya mencapai ambang batas volume produksi. Anda harus mengidentifikasi titik kritis penghitungan siklus tertentu secara manual tang kabel industri menjadi suatu kewajiban. Ketika operator melakukan ratusan penghentian manual setiap hari, kelelahan fisik pasti akan terjadi. Kelelahan ini membahayakan integritas sendi. Kekuatan cengkeraman secara alami menurun selama shift delapan jam. Akibatnya, terminasi di akhir hari sering kali gagal dalam pengujian gaya tarik standar.
Standar kualitas dan kepatuhan menuntut konsistensi mutlak. Mengandalkan mekanisme pneumatik secara efektif menghilangkan varians manusia dari persamaan. Mesin tersebut menerapkan gaya yang sama persis pada siklus pertama di pagi hari dan siklus terakhir di sore hari. Standardisasi ini menjamin hasil gaya tarik yang konsisten yang diperlukan untuk kepatuhan OEM yang ketat. Memenuhi pedoman peraturan, seperti standar IPC atau UL, menjadi jauh lebih mudah bila Anda menghilangkan kesalahan aplikasi manual.
Anda juga harus mengetahui batasan operasional tertentu sebelum melakukan transisi. Sistem pneumatik mengandalkan udara bertekanan terus menerus. Seringkali sangat tidak praktis untuk perbaikan lapangan dengan mobilitas tinggi. Teknisi yang bekerja jarak jauh jarang membawa kompresor portabel. Kendala tata letak fasilitas mungkin juga membatasi jalur udara di atas. Nilai ruang kerja fisik Anda dengan cermat. Pastikan stasiun produksi Anda tetap tidak bergerak untuk mendukung peralatan pneumatik yang tertambat.
Memahami hubungan antara gaya crimping dan pengukur kawat memastikan pemilihan alat yang tepat. Ukuran silinder internal dan tekanan udara yang disuplai secara langsung menentukan gaya keluaran dalam kilonewton (KN). Anda harus menentukan peralatan yang disesuaikan dengan rentang aplikasi Anda. Misalnya saja standarisasi pada dedicated 25mm² crimper pneumatik memberikan solusi yang kuat untuk kabel yang lebih berat. Sementara itu, kabel kontrol pengukur yang lebih ringan memerlukan profil alat yang sangat berbeda untuk mencegah terminal hancur.
Persyaratan tekanan pengoperasian menentukan cara alat berinteraksi dengan fasilitas Anda. Kebanyakan perkakas standar memerlukan rentang pengoperasian antara 70 dan 115 PSI (kira-kira 0,5 hingga 0,8 MPa). Anda tidak bisa hanya mencocokkan alat dengan tekanan puncak kompresor Anda. Anda harus mengevaluasi keluaran kompresor secara terus menerus. Penurunan tekanan pada saluran udara yang panjang sering kali menyebabkan kerutan yang tidak sempurna. Regulator yang dipasang langsung di stasiun kerja membantu menjaga kestabilan penyaluran tekanan.
Waktu siklus secara langsung mempengaruhi konsumsi udara. Semburan produksi yang cepat menarik volume udara yang signifikan. Anda harus memandu tim teknik Anda untuk mengevaluasi persyaratan CFM (Kaki Kubik per Menit) dengan cermat. Jika alat Anda menarik lebih banyak CFM daripada yang disuplai oleh kompresor, Anda akan mengalami kelambatan kompresor. Alat ini akan bergerak lambat, atau penutupan rahang akan terhenti di tengah siklus. Tabel berikut mengilustrasikan hubungan tekanan dan aliran udara pada umumnya.
Rentang Pengukur Kawat |
Aplikasi Terminal Khas |
Tekanan Pengoperasian yang Direkomendasikan |
Persyaratan Siklus Khas |
|---|---|---|---|
0,5 - 6mm² |
Mikro / Standar Terisolasi |
70 - 85PSI |
Burst yang Cepat / Berkelanjutan |
10 - 16mm² |
Cincin Berat / Ferrule |
85 - 100PSI |
Kecepatan Sedang / Stabil |
Hingga 25mm² |
Lug Besar / Barel Terbuka |
100 - 115PSI |
Terkendali / Aktuasi Tunggal |
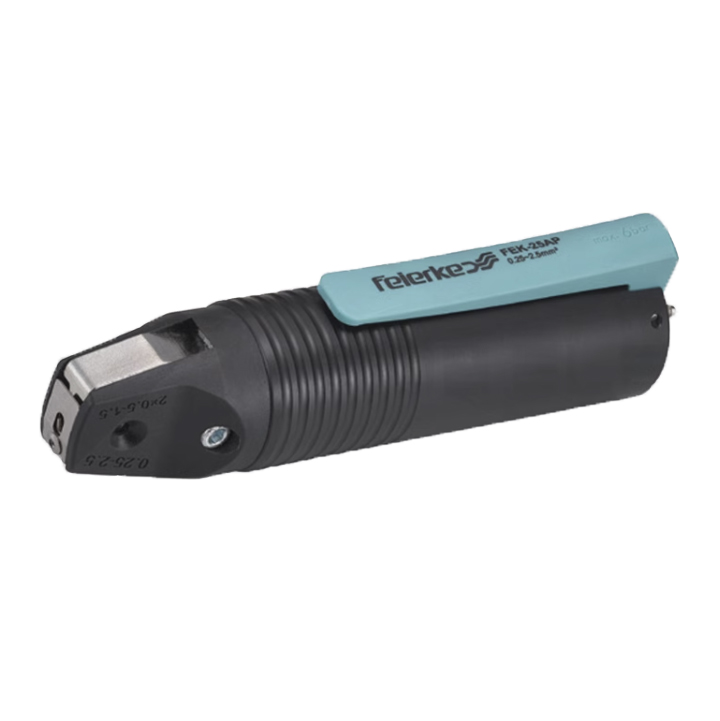
Memilih set cetakan dan profil rahang yang benar menentukan keberhasilan fisik penghentian Anda. Terminal sangat bervariasi dalam bentuk, kekerasan material, dan persyaratan deformasi. Anda harus mengkategorikan jenis dadu yang diperlukan berdasarkan profil terminal yang tepat. Lingkungan produksi umum biasanya mengelola empat kategori utama.
Terminal Terisolasi: Memerlukan sarang yang halus dan berbentuk oval untuk menghindari robeknya selongsong pelindung PVC atau nilon.
Terminal Non-Terisolasi: Memanfaatkan titik lekukan yang berbeda untuk mendorong logam kosong ke inti kawat dengan aman.
Wire Ferrules: Minta profil crimping trapesium atau persegi agar pas dengan aman ke blok terminal bergaya Eropa.
Kontak Barel Terbuka: Memerlukan profil B-crimp (atau F-crimp) kompleks yang menggulung telinga logam ke dalam untaian tembaga.
Evaluasi efisiensi operasional sistem die yang dapat dipertukarkan. Mekanisme perubahan cepat memungkinkan operator berpindah profil dalam hitungan detik tanpa menggunakan tombol hex. Kami sangat memperingatkan terhadap antarmuka die yang dipatenkan. Desain eksklusif ini mengunci Anda dalam ekosistem vendor yang terbatas. Slot die standar terbuka memberi Anda fleksibilitas. Mereka memastikan Anda dapat memperoleh cetakan khusus dari produsen pihak ketiga ketika proyek unik muncul.
Penyelarasan mekanis dan presisi memisahkan alat rata-rata dari alat luar biasa. Realitas fisik dari penutupan rahang menuntut sinkronisasi yang sempurna. Berkualitas tinggi crimper terminal kawat harus memiliki keselarasan cetakan yang tepat. Rahang aksi paralel sering kali memberikan hasil yang lebih unggul dibandingkan rahang aksi gunting. Penyelarasan sempurna mencegah distribusi tekanan yang tidak merata. Ini menghentikan crimping berlebihan di satu sisi dan mencegah deformasi terminal yang menyebabkan korsleting listrik.
Menganalisis dampak fisik dari penyelenggaraan a alat crimping pneumatik genggam mengungkapkan wawasan operasional yang penting. Berat dan keseimbangan menentukan apakah operator dapat menggunakan alat ini terus menerus. Alat yang berat dan tidak seimbang menyebabkan ketegangan bahu dan leher yang parah seiring berjalannya waktu. Perhatikan baik-baik bodi komposit ringan atau rangka aluminium yang seimbang sempurna. Bobot industri yang ideal biasanya berkisar antara 1,5 hingga 3 lbs. Pusat gravitasi yang dioptimalkan terletak tepat di atas genggaman operator.
Mekanisme pemicu berdampak langsung pada kecepatan dan keselamatan. Pemicu yang digerakkan oleh ibu jari memungkinkan pegangan yang kuat dan penuh dengan tangan. Pemicu yang digerakkan dengan jari meniru perkakas tangan tradisional tetapi dapat menyebabkan kelelahan pada jari pelatuk. Anda harus menyoroti kebutuhan mutlak akan penjaga keselamatan. Pemicu dua tahap mencegah aktivasi yang tidak disengaja saat operator menurunkan alat. Perlindungan mekanis ini secara drastis mengurangi risiko cedera jari yang parah akibat terjepit di lantai pabrik.
Manajemen jalur udara sering kali diabaikan selama evaluasi alat. Anda harus mengevaluasi perlengkapan putar dan jalur pembuangan. Selang udara yang kaku berfungsi sebagai pengungkit pada pergelangan tangan operator. Resistensi ini menyebabkan cedera regangan yang berulang. Pasang perlengkapan putar multi-arah untuk memungkinkan pergerakan pergelangan tangan bebas. Selanjutnya periksa saluran pembuangan udara alat tersebut. Knalpot yang ditempatkan dengan buruk akan meniupkan debu, oli, dan kotoran langsung ke wajah operator atau ke ruang kerja yang bersih. Knalpot yang menghadap ke belakang atau dengan penyekat menawarkan integrasi alur kerja yang jauh lebih unggul.
Memahami ketahanan alat memerlukan pembedaan antar tingkatan komponen. Anda harus membedakan antara tingkat standar tang crimping pneumatik yang cocok untuk pembuatan prototipe intermiten dan unit kelas industri yang dibuat untuk jutaan siklus berkelanjutan. Unit kelas industri dilengkapi silinder internal baja yang diperkeras, rumah aluminium kelas dirgantara, dan pegas balik tugas berat. Alat pembuatan prototipe menggunakan logam yang lebih lunak yang cepat rusak di bawah tekanan volume tinggi. Menyadari perbedaan ini akan mencegah penghentian produksi yang tidak terduga.
Akui kenyataan pahit dalam pemeliharaan alat pneumatik. Peralatan pneumatik tumbuh subur di udara yang bersih dan terlumasi. Mengabaikan pemeliharaan pasti akan merusak segel internal. Anda harus menetapkan protokol pemeliharaan fasilitas yang ketat. Persyaratan umum meliputi:
Memasang inline oiler (unit FRL) di setiap stasiun kerja untuk memberikan pelumasan mikro.
Menguras perangkap kelembapan setiap hari untuk mencegah karat internal dan goresan silinder.
Menjadwalkan inspeksi O-ring setiap triwulan untuk mengidentifikasi kebocoran mikro sebelum mempengaruhi kekuatan crimp.
Membersihkan antarmuka cetakan setiap minggu untuk menghilangkan penumpukan debu logam.
Kemampuan dukungan vendor menentukan kesuksesan jangka panjang Anda. Bahkan perkakas yang paling tahan lama pun pada akhirnya memerlukan suku cadang pengganti. Kami menyarankan untuk memilih produsen yang menawarkan ketersediaan suku cadang penting secara transparan dan segera. Anda harus dengan mudah mengakses segel pengganti, katup pemicu, pegas balik, dan cetakan khusus aplikasi. Pabrikan yang menyediakan skema tampilan meledak yang terperinci menunjukkan komitmen terhadap kemudahan servis jangka panjang. Hindari merek yang memaksa Anda mengirim seluruh alat untuk penggantian segel dasar.
Memilih solusi pneumatik yang ideal memerlukan pendekatan terstruktur dan berbasis bukti. Mulailah evaluasi Anda dengan mengidentifikasi pengukur kawat terbesar yang digunakan dalam proses fasilitas Anda. Pastikan pasokan udara terus-menerus di lantai pabrik Anda dapat memenuhi persyaratan PSI dan CFM tertentu. Pilih alat yang dibangun berdasarkan ekosistem yang serbaguna dan dapat berubah dengan cepat. Yang terpenting, prioritaskan ergonomi dan keselamatan operator untuk menjamin hasil produksi yang berkelanjutan.
Ambil tindakan segera untuk menyempurnakan proses seleksi Anda. Audit kapasitas kompresor udara di pabrik Anda saat ini dan petakan penurunan tekanan yang tepat di tempat kerja yang Anda tuju. Hubungi produsen terpilih Anda segera. Minta sampel cetakan dan lakukan uji tarik terminal yang ketat menggunakan stok kawat yang tepat di fasilitas Anda. Memvalidasi kinerja sebelum penerapan memastikan keandalan mutlak.
J: Sebagian besar perkakas toko standar beroperasi secara efektif antara 70 dan 120 PSI (0,5 hingga 0,8 MPa). Terminal mikro yang lebih ringan biasanya membutuhkan sekitar 70 hingga 85 PSI. Lug dan kabel tugas berat mendekati 25mm² menuntut tekanan yang konsisten mendekati 115 PSI untuk menjamin deformasi terminal yang lengkap.
J: Kompatibilitas sangat bergantung pada pabrikan. Beberapa merek merekayasa ekosistem cetakannya agar sepenuhnya kompatibel antara platform manual dan pneumatik. Namun, ini bukanlah standar industri universal. Selalu verifikasi dimensi pemasangan dan slot antarmuka tertentu sebelum mencoba menukar cetakan yang ada.
J: Pemeliharaan preventif sangat berfokus pada kualitas udara. Anda harus memasang sistem pelumasan inline dan regulator penyaringan udara bersih (unit FRL) di tempat jatuhnya alat. Kuras perangkap kelembapan Anda setiap hari untuk mencegah karat. Periksa secara berkala cincin-O internal dari keausan dan berikan gemuk khusus pneumatik ke silinder utama.
J: Model genggam berkualitas tinggi dengan mudah menangani hingga 25mm² (kira-kira 4 AWG) pengukur kawat. Meskipun beberapa alat genggam khusus melampaui batas ini, menangani kabel melebihi 50mm² biasanya memerlukan peralihan ke mesin press pneumatik desktop stasioner atau sistem crimping hidrolik yang lebih berat.


