

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 14.08.2026 Herkunft: Website


Der Übergang von manuellen Handwerkzeugen zu pneumatischen Systemen stellt eine wichtige Produktionsentscheidung dar. Steigende Volumenanforderungen, strenge Konsistenzanforderungen und die dringende Notwendigkeit, die Ermüdung des Bedieners zu reduzieren, treiben diesen wesentlichen Wandel in der modernen Werkstatt voran. Die richtige Bewertung dieser Systeme bleibt für Ihre Produktionseffizienz von entscheidender Bedeutung. Eine Überspezifikation der Ausrüstung verschwendet wertvolle Anlagenressourcen und überschüssige Luftkapazität. Umgekehrt führt eine Unterspezifikation Ihres Werkzeugs direkt zu fehlgeschlagenen Zugtests, inkonsistenten Verbindungen und einem schnellen Durchbrennen der Ausrüstung. Das Finden der genauen Übereinstimmung stellt zuverlässige Terminalverbindungen sicher, ohne Ihre Infrastruktur zu überlasten. In diesem Leitfaden bieten wir einen definitiven Rahmen für die Bewertung, Auswahl und Auswahl der richtigen Ausrüstung. Sie erfahren, wie Sie bestimmte Drahtstärken, Anschlusstypen und Möglichkeiten der Luftversorgung in der Werkstatt an die idealen Werkzeugspezifikationen anpassen. Wir schlüsseln die technischen Kennzahlen auf, die Sie berücksichtigen müssen, um Ihren Arbeitsablauf vollständig zu optimieren.
Passen Sie die Leistung an die Anwendung an: Die Auswahl des richtigen Werkzeugs erfordert die Abstimmung der Crimpkraft auf den maximalen Drahtquerschnitt (z. B. Standardisierung auf eine 25 mm² pneumatische Crimpzange für den schweren industriellen Einsatz).
Die Austauschbarkeit der Matrizen ist von entscheidender Bedeutung: Der ROI pneumatischer Crimpzangen hängt stark von Universal- oder Schnellwechsel-Matrizensystemen ab, die sich an unterschiedliche Crimpzangenprofile für Kabelanschlüsse anpassen.
Die Luftversorgung bestimmt die Leistung: Die Werkzeugspezifikationen müssen mit dem vorhandenen Luftdruck der Anlage (typischerweise 0,5–0,8 MPa) übereinstimmen, um konsistente Zykluszeiten ohne Druckabfälle sicherzustellen.
Ergonomie, Schlagdurchsatz: Echte Betriebseffizienz gleicht das physische Gewicht des Werkzeugs gegen die Eliminierung der manuellen Belastung aus.
Jede Fertigungshalle erreicht irgendwann einen Produktionsvolumenschwellenwert. Sie müssen den spezifischen Wendepunkt der Zykluszählung identifizieren, wenn manuell Industriekabelzangen werden zur Belastung. Wenn Bediener täglich Hunderte von manuellen Abschlüssen durchführen, kommt es unweigerlich zu körperlicher Ermüdung. Diese Ermüdung beeinträchtigt die Gelenkintegrität. Die Griffstärke nimmt im Laufe einer Acht-Stunden-Schicht natürlich ab. Folglich bestehen End-of-Day-Kündigungen häufig die standardmäßigen Pull-Force-Tests nicht.
Qualitäts- und Compliance-Standards erfordern absolute Konstanz. Wenn man sich auf pneumatische Mechanismen verlässt, wird die menschliche Varianz effektiv aus der Gleichung entfernt. Die Maschine übt im ersten Zyklus am Morgen und im letzten Zyklus am Nachmittag genau die gleiche Kraft aus. Diese Standardisierung garantiert die konsistenten Zugkraftergebnisse, die für eine strikte OEM-Konformität erforderlich sind. Die Einhaltung regulatorischer Richtlinien wie IPC- oder UL-Standards wird erheblich einfacher, wenn Sie manuelle Anwendungsfehler eliminieren.
Sie müssen vor dem Übergang auch bestimmte betriebliche Einschränkungen berücksichtigen. Pneumatiksysteme sind auf kontinuierliche Druckluft angewiesen. Für hochmobile Reparaturen vor Ort sind sie oft äußerst unpraktisch. Techniker, die aus der Ferne arbeiten, tragen selten tragbare Kompressoren. Einschränkungen beim Anlagenlayout können auch dazu führen, dass die Verlegung von Freiluftleitungen eingeschränkt wird. Bewerten Sie Ihren physischen Arbeitsplatz sorgfältig. Stellen Sie sicher, dass Ihre Produktionsstationen stationär genug bleiben, um angeschlossene pneumatische Geräte zu unterstützen.
Das Verständnis des Zusammenhangs zwischen Crimpkraft und Drahtstärke gewährleistet die richtige Werkzeugauswahl. Die innere Zylindergröße und der zugeführte Luftdruck bestimmen direkt die Ausgangskraft in Kilonewton (KN). Sie müssen Geräte spezifizieren, die genau auf Ihre Anwendungsbereiche zugeschnitten sind. Zum Beispiel die Standardisierung auf eine dedizierte 25mm² Die pneumatische Crimpzange bietet eine robuste Lösung für schwerere Kabel. Unterdessen erfordern Steuerdrähte mit geringerem Durchmesser ein deutlich anderes Werkzeugprofil, um ein Quetschen der Anschlüsse zu verhindern.
Die Anforderungen an den Betriebsdruck bestimmen, wie das Werkzeug mit Ihrer Anlage interagiert. Die meisten Standardwerkzeuge erfordern einen Arbeitsbereich zwischen 70 und 115 PSI (ungefähr 0,5 bis 0,8 MPa). Sie können das Werkzeug nicht einfach an den Spitzendruck Ihres Kompressors anpassen. Sie müssen die kontinuierliche Kompressorleistung bewerten. Druckverluste über lange Luftleitungen führen häufig zu unvollständigen Crimpungen. Direkt am Arbeitsplatz installierte Regler tragen zur Aufrechterhaltung einer stabilen Druckversorgung bei.
Die Zykluszeit wirkt sich direkt auf den Luftverbrauch aus. Schnelle Produktionsausbrüche verbrauchen erhebliches Luftvolumen. Sie müssen Ihr Ingenieurteam anleiten, die CFM-Anforderungen (Kubikfuß pro Minute) sorgfältig zu bewerten. Wenn Ihr Werkzeug mehr CFM verbraucht, als der Kompressor zuverlässig liefert, kommt es zu einer Verzögerung des Kompressors. Das Werkzeug wird langsam aktiviert, oder das Schließen der Backe bleibt mitten im Zyklus stehen. Die folgende Tabelle zeigt typische Druck- und Luftstromverhältnisse.
Drahtstärkenbereich |
Typische Terminalanwendung |
Empfohlener Betriebsdruck |
Typische Zyklusanforderung |
|---|---|---|---|
0,5 - 6 mm² |
Mikro-/Standardisoliert |
70 - 85 PSI |
Schneller/kontinuierlicher Burst |
10 - 16 mm² |
Schwerer Ring/Zwinge |
85 - 100 PSI |
Mäßiges / gleichmäßiges Tempo |
Bis zu 25 mm² |
Großer Ansatz / offener Lauf |
100 - 115 PSI |
Kontrolliert / Einzelbetätigung |
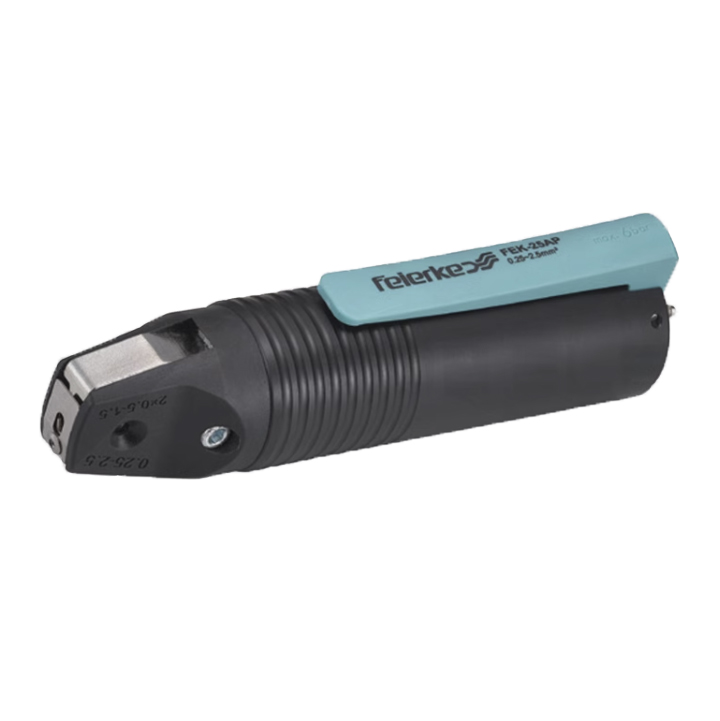
Die Auswahl der richtigen Matrizensätze und Backenprofile bestimmt den physischen Erfolg Ihres Abschlusses. Anschlüsse variieren stark in Form, Materialhärte und Verformungsanforderungen. Sie müssen Ihre benötigten Chiptypen anhand des genauen Anschlussprofils kategorisieren. Gängige Produktionsumgebungen verwalten normalerweise vier Hauptkategorien.
Isolierte Anschlüsse: Erfordern eine glatte, ovale Verschachtelung, um ein Reißen der schützenden PVC- oder Nylonhülle zu vermeiden.
Nicht isolierte Anschlüsse: Nutzen Sie einen deutlichen Einkerbungspunkt, um blankes Metall sicher in den Drahtkern einzutreiben.
Aderendhülsen: Fordern Sie trapezförmige oder quadratische Crimpprofile, damit sie sicher in Klemmenblöcke im europäischen Stil passen.
Offene Kontakte: Erfordern komplexe B-Crimp- (oder F-Crimp-)Profile, die die Metallohren in die Kupferlitzen einrollen.
Bewerten Sie die betriebliche Effizienz austauschbarer Matrizensysteme. Schnellwechselmechanismen ermöglichen es dem Bediener, Profile in Sekundenschnelle zu wechseln, ohne Inbusschlüssel zu verwenden. Wir warnen dringend vor proprietären Chip-Schnittstellen. Diese proprietären Designs binden Sie an restriktive Anbieter-Ökosysteme. Offene Standard-Matrizensteckplätze bieten Ihnen Flexibilität. Sie stellen sicher, dass Sie bei einzigartigen Projekten Spezialwerkzeuge von Drittherstellern beziehen können.
Mechanische Ausrichtung und Präzision unterscheiden durchschnittliche Werkzeuge von außergewöhnlichen. Die physische Realität des Kieferschlusses erfordert eine perfekte Synchronisation. Eine hochwertige Die Crimpzange für Kabelschuhe muss eine präzise Matrizenausrichtung aufweisen. Backen mit paralleler Bewegung liefern im Vergleich zu Backen mit Scherenbewegung oft bessere Ergebnisse. Eine perfekte Ausrichtung verhindert eine ungleichmäßige Druckverteilung. Es verhindert ein einseitiges Übercrimpen und verhindert eine Verformung der Anschlüsse, die zu Kurzschlüssen führen könnte.
Analyse der physischen Belastung durch das Halten eines Das handgehaltene pneumatische Crimpwerkzeug liefert wichtige Einblicke in den Betrieb. Gewicht und Gleichgewicht bestimmen, ob ein Bediener das Werkzeug kontinuierlich verwenden kann. Schwere, unausgeglichene Werkzeuge führen mit der Zeit zu einer starken Belastung von Schulter und Nacken. Achten Sie genau auf leichte Verbundkörper oder perfekt ausbalancierte Aluminiumgehäuse. Ideale Industriegewichte liegen typischerweise zwischen 1,5 und 3 Pfund. Der optimierte Schwerpunkt liegt direkt über dem Griff des Bedieners.
Auslösemechanismen wirken sich direkt auf Geschwindigkeit und Sicherheit aus. Daumenbetätigte Auslöser ermöglichen einen festen Griff mit der ganzen Hand. Fingerbetätigte Auslöser imitieren herkömmliche Handwerkzeuge, können jedoch zu einer Ermüdung der Abzugsfinger führen. Sie müssen die unbedingte Notwendigkeit von Schutzvorrichtungen hervorheben. Zweistufige Auslöser verhindern ein versehentliches Auslösen, wenn der Bediener das Werkzeug ablegt. Diese mechanischen Schutzvorrichtungen reduzieren das Risiko schwerer Quetschverletzungen an den Fingern in der Werkstatt drastisch.
Bei der Werkzeugbewertung wird das Airline-Management häufig außer Acht gelassen. Sie müssen die Drehanschlüsse und die Abgasführung bewerten. Starre Luftschläuche wirken als Hebel gegen das Handgelenk des Bedieners. Dieser Widerstand führt zu Verletzungen durch wiederholte Belastung. Installieren Sie multidirektionale Drehbeschläge, um eine freie Bewegung des Handgelenks zu ermöglichen. Überprüfen Sie außerdem die Luftauslassöffnungen des Werkzeugs. Schlecht platzierte Abgase blasen Staub, Öl und Schmutz direkt in das Gesicht des Bedieners oder über saubere Arbeitsbereiche. Nach hinten gerichtete oder mit Luftleitblechen versehene Auspuffanlagen bieten eine weitaus bessere Workflow-Integration.
Um die Haltbarkeit von Werkzeugen zu verstehen, muss zwischen Komponentenqualitäten unterschieden werden. Sie müssen zwischen Standard-Tier unterscheiden pneumatische Crimpzangen, geeignet für intermittierendes Prototyping und industrietaugliche Einheiten, die für Millionen kontinuierlicher Zyklen ausgelegt sind. Einheiten in Industriequalität verfügen über Innenzylinder aus gehärtetem Stahl, Gehäuse aus Aluminium in Luft- und Raumfahrtqualität und robuste Rückholfedern. Prototyping-Werkzeuge verwenden weichere Metalle, die sich bei großer Belastung schnell abnutzen. Das Erkennen dieser Unterscheidung verhindert unerwartete Produktionsausfälle.
Erkennen Sie die harten Realitäten der Wartung von Druckluftwerkzeugen. Pneumatikgeräte leben von sauberer, geölter Luft. Eine vernachlässigte Wartung führt unweigerlich zur Zerstörung der inneren Dichtungen. Sie müssen strenge Wartungsprotokolle für die Anlage erstellen. Zu den allgemeinen Anforderungen gehören:
Installation von Inline-Ölern (FRL-Einheiten) an jedem Arbeitsplatz, um eine Mikroschmierung zu gewährleisten.
Tägliches Entleeren der Feuchtigkeitsabscheider, um inneren Rost und Riefenbildung im Zylinder zu verhindern.
Planen Sie vierteljährliche O-Ring-Inspektionen, um Mikrolecks zu erkennen, bevor sie die Crimpkraft beeinträchtigen.
Reinigen Sie die Matrizenschnittstellen wöchentlich, um metallische Staubablagerungen zu entfernen.
Die Supportfunktionen des Anbieters bestimmen Ihren langfristigen Erfolg. Selbst die langlebigsten Werkzeuge erfordern irgendwann Ersatzteile. Wir empfehlen, Hersteller in die engere Auswahl zu nehmen, die eine transparente und sofortige Verfügbarkeit kritischer Ersatzteile bieten. Sie sollten problemlos auf Ersatzdichtungen, Auslöseventile, Rückholfedern und anwendungsspezifische Matrizen zugreifen können. Ein Hersteller, der detaillierte Explosionszeichnungen bereitstellt, zeigt sein Engagement für eine langfristige Wartungsfreundlichkeit. Vermeiden Sie Marken, die Sie dazu zwingen, das gesamte Werkzeug für einen einfachen Dichtungsaustausch einzuschicken.
Die Wahl der idealen pneumatischen Lösung erfordert einen strukturierten, evidenzbasierten Ansatz. Beginnen Sie Ihre Bewertung, indem Sie den größten Drahtquerschnitt ermitteln, den Ihre Anlage verarbeitet. Stellen Sie sicher, dass Ihre kontinuierliche Luftversorgung in der Werkstatt die spezifischen PSI- und CFM-Anforderungen erfüllen kann. Wählen Sie ein Werkzeug, das auf einem vielseitigen, schnell wechselbaren Werkzeug-Ökosystem basiert. Priorisieren Sie vor allem die Ergonomie und Sicherheit des Bedieners, um einen nachhaltigen Produktionsdurchsatz zu gewährleisten.
Ergreifen Sie sofort Maßnahmen, um Ihren Auswahlprozess zu verfeinern. Überprüfen Sie die aktuelle Luftkompressorkapazität Ihrer Werkstatt und zeichnen Sie die genauen Druckverluste an Ihren vorgesehenen Arbeitsplätzen auf. Kontaktieren Sie umgehend die Hersteller, die Sie in die engere Wahl gezogen haben. Fordern Sie einen Musterchip an und führen Sie einen strengen Anschluss-Zugtest mit dem genauen Drahtbestand Ihrer Einrichtung durch. Die Validierung der Leistung vor der Bereitstellung gewährleistet absolute Zuverlässigkeit.
A: Die meisten Standard-Werkstattwerkzeuge arbeiten effektiv zwischen 70 und 120 PSI (0,5 bis 0,8 MPa). Leichtere Mikroterminals erfordern typischerweise etwa 70 bis 85 PSI. Hochbelastbare Kabelschuhe und Drähte bis zu 25 mm² erfordern konstante Drücke näher an 115 PSI, um eine vollständige Endverformung zu gewährleisten.
A: Die Kompatibilität hängt stark vom Hersteller ab. Einige Marken entwickeln ihre Werkzeug-Ökosysteme so, dass sie zwischen manuellen und pneumatischen Plattformen vollständig kompatibel sind. Dies ist jedoch kein allgemeingültiger Industriestandard. Überprüfen Sie immer die spezifischen Montageabmessungen und Schnittstellensteckplätze, bevor Sie versuchen, vorhandene Matrizen auszutauschen.
A: Die vorbeugende Wartung konzentriert sich stark auf die Luftqualität. Am Werkzeugabwurf müssen Sie Inline-Schmiersysteme und Reinluftfiltrationsregler (FRL-Einheiten) installieren. Entleeren Sie Ihre Feuchtigkeitsabscheider täglich, um Rost vorzubeugen. Überprüfen Sie regelmäßig die inneren O-Ringe auf Verschleiß und tragen Sie Pneumatik-spezifisches Fett auf den Hauptzylinder auf.
A: Hochwertige Handmodelle verarbeiten problemlos bis zu 25 mm² (ca. 4 AWG) Drahtstärken. Während einige spezielle Handwerkzeuge diese Grenze leicht überschreiten, ist die Handhabung von Drähten über 50 mm² erfordert normalerweise den Übergang zu stationären pneumatischen Tischpressen oder schwereren hydraulischen Crimpsystemen.


